 sv
Olika typer av motorer: En köpguide till AC, DC, Servo och Stepper Designs
En pump OEM skickar samma 15 kW driftpunkt till tre motortillverkare och får tillbaka tre olika maskiner: en 4-polig induktionsmotor, en permanentmagnet synkronmotor och en borstlös DC-enhet med integrerad drivning. Alla tre träffar önskat flöde och huvud. Endast ett förblir det billigaste alternativet när du lägger till drivningen, ramen, reservdelsplanen och åtta års el.
Det korta svaret
Motortyper är åtskilda av en fråga: hur skapas det roterande fältet och hur följer rotorn det? Induktionsmotorer dominerar industriella laster med fast hastighet eftersom de är billiga och robusta. Permanentmagnetiska synkronmotorer vinner på effektivitet och vridmomentdensitet. Borstad DC överlever där kostnad och enkel hastighetskontroll betyder mer än borstens livslängd. Servo och stepper designar eget positioneringsarbete. Det beslutet faller sedan nedåt i lamineringskvalitet, kärnmonteringsmetod och husdesign, vilket är där de flesta av den verkliga kostnadsskillnaden sitter.
Familjerna nedan är grupperade så som en komponentleverantör faktiskt ser dem: efter vad rotorn gör och vad som måste byggas runt den.
Fem motorfamiljer som täcker de flesta industriella specifikationer
AC-induktion (asynkron)
Statorfältet inducerar ström i en kortsluten rotor, så rotorn roterar något långsammare än fältet. Slirning är driftsparametern, inte en defekt. Passar: pumpar, fläktar, kompressorer, transportörer, nästan allt som går med en fast hastighet.
AC synkron / PMSM
Rotorn bär permanentmagneter eller ett DC-fält och låser för att mata frekvens med nollslirning. Passform: högeffektiv drivdrift, vindkraftsgeneratorer, skruvkompressorer, eftermonteringsprojekt som jagar en effektivitetsklass.
Borstad DC
En mekanisk kommutator växlar rotorström. Högt vridmoment vid låg hastighet och trivialt enkel kontroll, betalt i borstslitage och gnistbildning. Passar: äldre maskiner, biltillbehör, lågkostnadsställdon.
Borstlös DC (BLDC)
Elektronik ersätter borstarna, vanligtvis med Hall-sensorer eller sensorlös bak-EMF-detektion. Passform: kylfläktar, apparater, e-cyklar, drönare, batteridriven utrustning där varje effektivitetspunkt räknas.
Servo och stepper
En servo med sluten slinga håller positionen med kodaråterkoppling; en stepper med öppen slinga rör sig i fasta steg, vanligtvis 1,8° per fullt steg. Passar: robotik, CNC-yxor, förpackningslinjer, doserings- och indexeringshuvuden.
Universalmotorer (serielindade) förekommer fortfarande i elverktyg, och linjärmotorer tar bort roterande till linjär omvandling i vissa verktygsmaskiner och hanteringssystem. Inte heller ändrar urvalslogiken ovan; de lägger helt enkelt till en form.
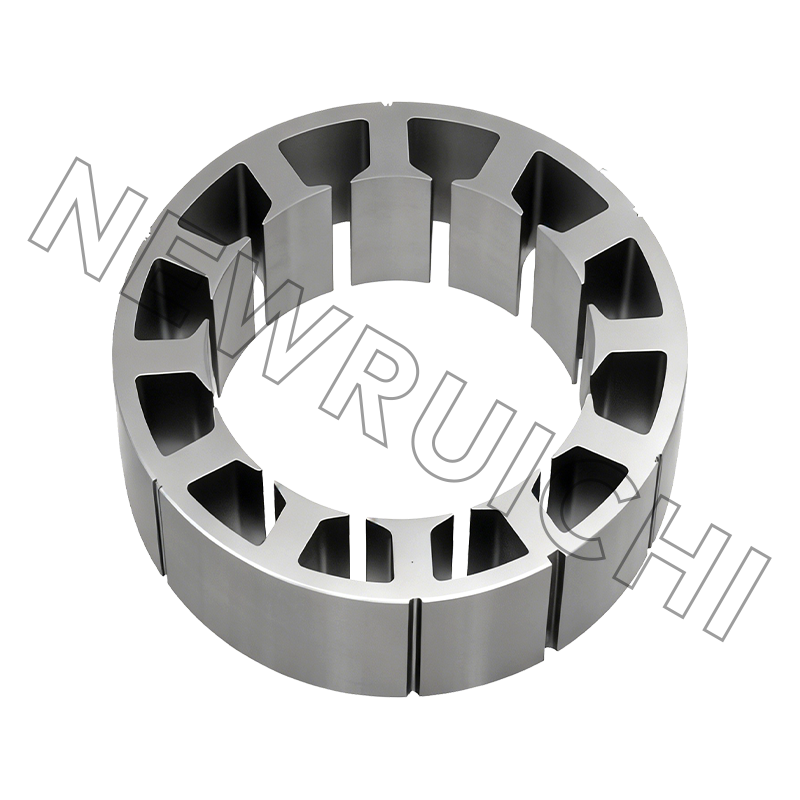
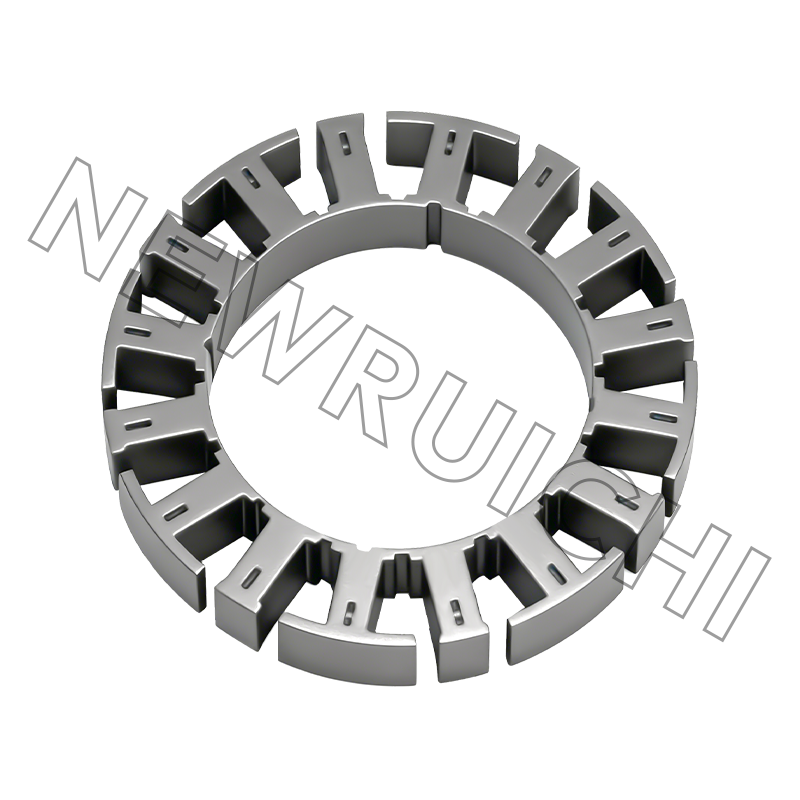
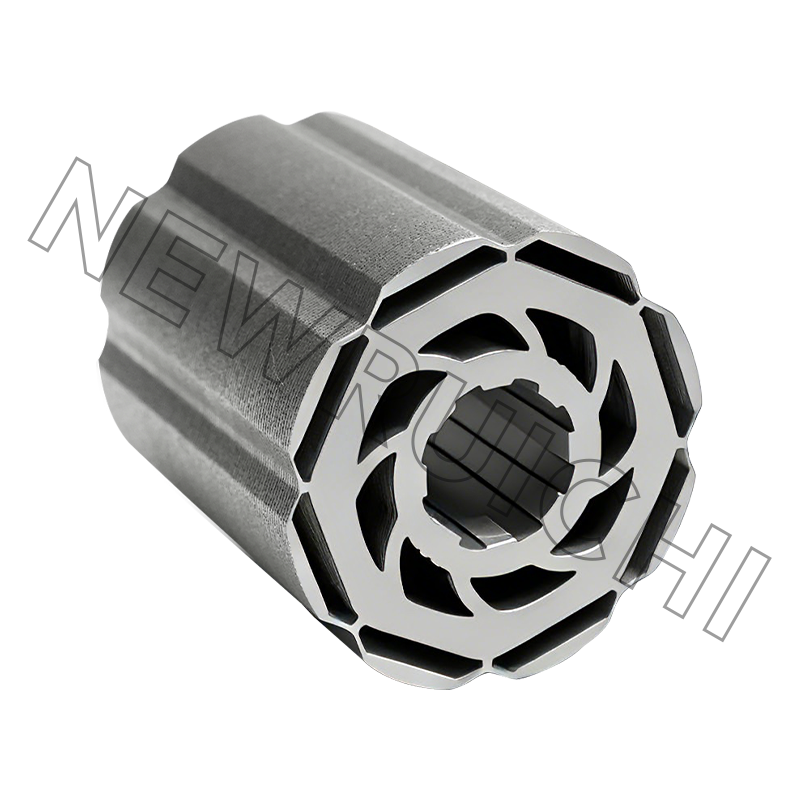
Induktionsmotorer förblir volymprodukten, och nästan all denna volym sitter i statorn och rotorkärnan. Lamineringstjocklek, kiselstålkvalitet och staplingstryck avgör hur mycket av den ingående energin som lämnas som värme istället för vridmoment, varför kärnspecifikationen anges bredvid motortypen snarare än efter den.
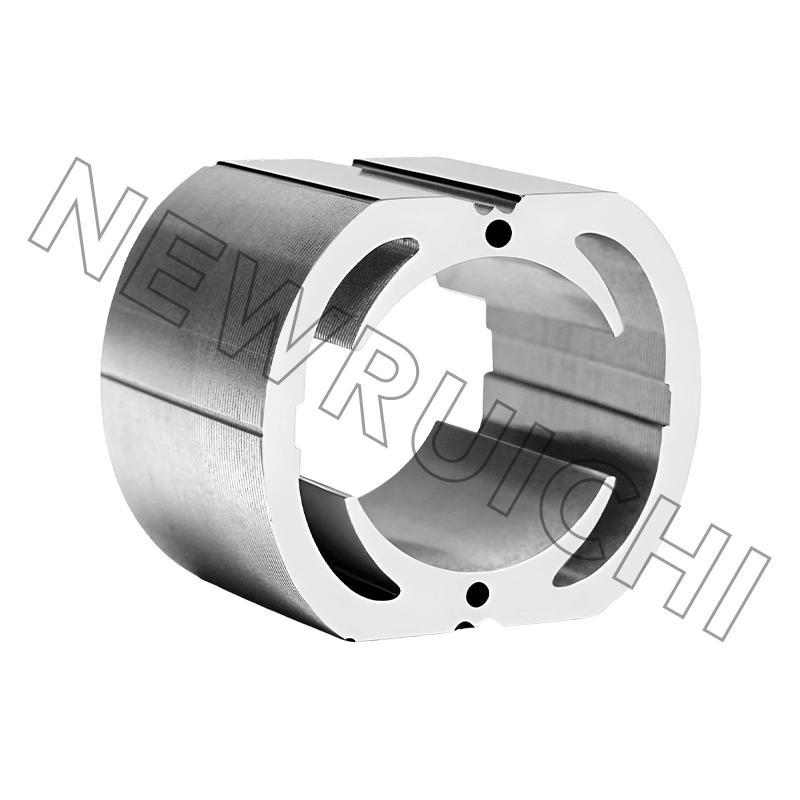
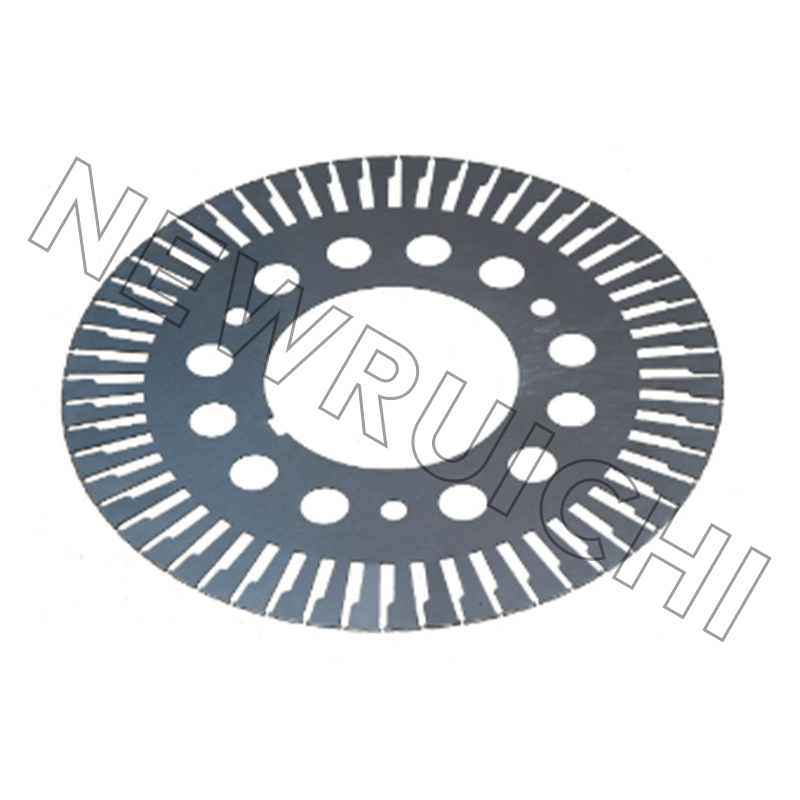 AC Motor Stator och Rotor Laminationer Precisionsstansade icke-orienterade kiselstållamineringar för AC-motorstator- och rotorkärnor, där tjocklek, slitsgeometri och grader styr formen av kärnans förlust och vridmoment. Visa produkt →
Hur varje typ faktiskt producerar vridmoment
- Roterande fält först. Trefaslindningar placerade på 120 elektriska grader producerar ett fält som rör sig med synkron hastighet. Allt annat i maskinen är ett svar på det fältet.
- Slip definierar induktionsbeteende. Vid full belastning går små och medelstora induktionsmotorer vanligtvis med 1–5 % slirning. Skjut förbi nedbrytningsmomentet och rotorn stannar istället för att stanna graciöst.
- Magneter tar bort slip men lägger till ett tak. En PMSM producerar vridmoment tills back-EMF närmar sig växelriktarens DC-bussspänning; över bashastigheten måste drivningen försvaga fältet medvetet.
- Kommutering är skiljelinjen. Borstar och en kommutator växlar rotorström mekaniskt; BLDC- och PMSM-enheter kopplar om den elektroniskt. Fysiken är liknande, slitmekanismen inte.
- Positionering kräver feedback. En servo stänger slingan på en kodare och återhämtar sig från överbelastning. En stepper körs i öppen slinga, så en fastklämd axel tappar tyst steg och maskinen fortsätter från en felaktig referens.
Beteendegapet mellan de två största familjerna är värt att läsa separat: induktion kontra synkronmotorskillnader täcker startmoment, utdragningsbeteende och var varje typ slutar vara ekonomisk.
Jämförelse sida vid sida
Effektivitetsband är vägledande för 15 kW, 4-poliga maskiner och växling med ramstorlek, standard och byggkvalitet; använd dem för att jämföra familjer, inte för att ersätta ett namnskyltvärde.
Siffrorna köpare förbiser
Induktion IE3
Induktion IE4
PMSM
BLDC
Borstad DC
Namnskyltens effektivitet är det synliga numret. De dolda avgör om maskinen fortfarande fungerar i årskurs sex. Temperaturstegringsmarginalen är den första: en motor som kör nära sin isolationsklassgräns förlorar snabbt lindningslivslängden och en kärna med överdriven korta interlamineringsvägar kommer att gå varmare än vad databladet antyder. Kuggvridmoment är det andra, särskilt i PMSM- och BLDC-designer för positionering i låg hastighet. Stapeltrycket är den tredje, och det är en tillverkningsvariabel snarare än en designvariabel.
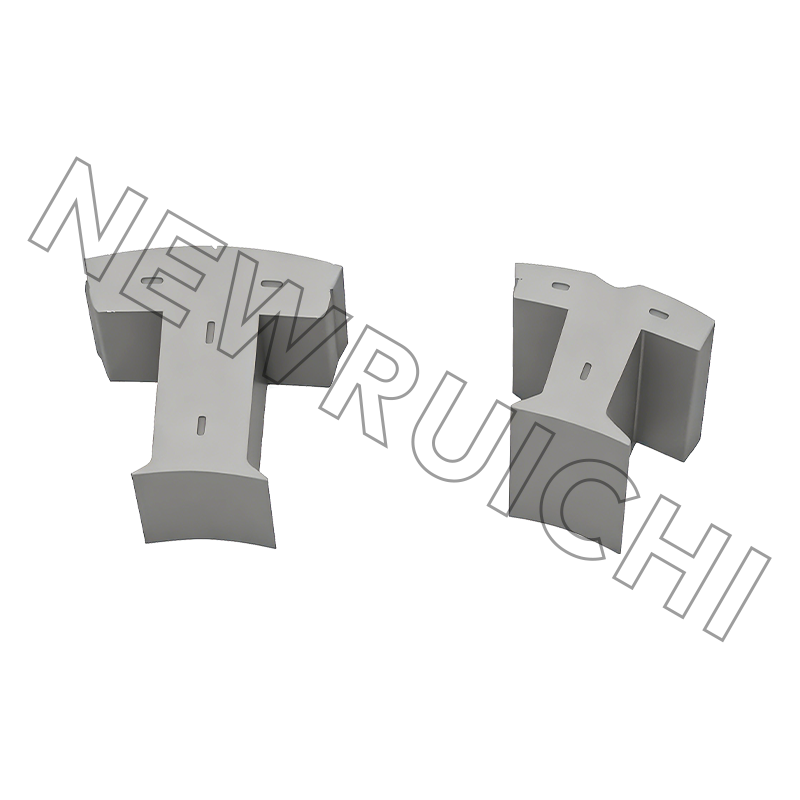
Kärnmonteringsmetoden ändrar alla tre. Förreglade lamineringar undviker svetsbryggor och håller magnetbanan ren, men förreglingarna skapar lokala kortslutningar mellan arken. Svetsade kärnor ger den styvare stapeln för stora ramar och höga vibrationer, till priset av svetszonförluster. Självhäftande kärnor ger det bästa förlustbeteendet och den tystaste driften, i utbyte mot en långsammare, mer temperaturkänslig process. Inget av detta syns på en inköpsorder som bara nämner motortypen.
Där varje typ landar i fältet
- Induktion, allmän industriell — cirka 45 %
- PMSM och BLDC, enhetsbaserade — cirka 25 %
- Servoaxlar — cirka 15 %
- Stepper - cirka 8%
- Borstad DC and other — about 7%
En indikativ mix från en allmän orderbok för industriella komponenter, användbar för att planera kapacitet snarare än som en marknadsstatistik.
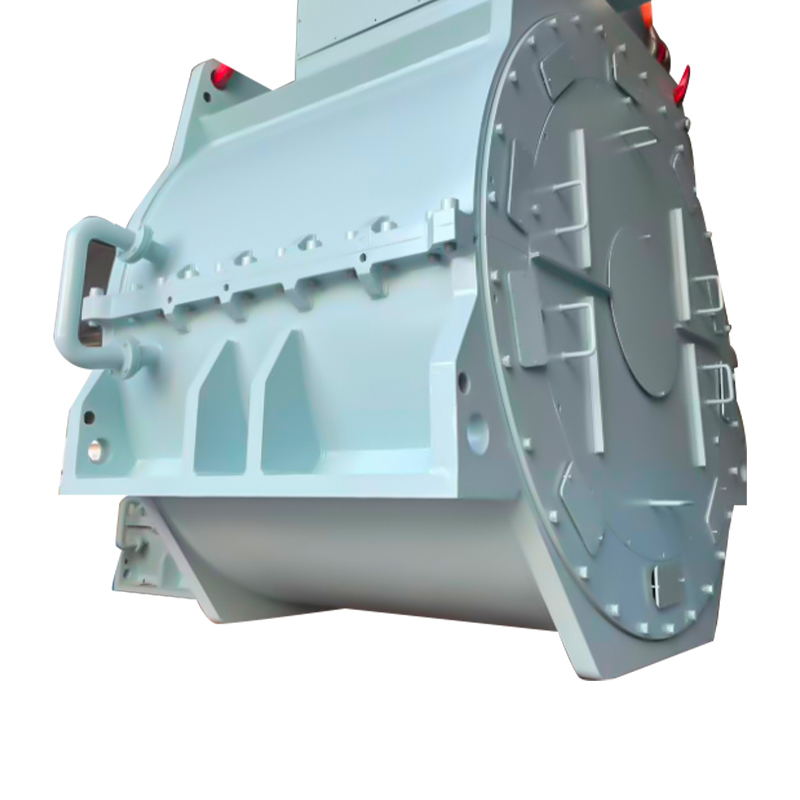
Distributionen förklarar varför leverantörer behåller verktyg med både fast hastighet och drivkraft. Induktionskärnor fyller fortfarande högvolymslinjerna, medan servo- och stepperkärnor kräver snävare gradkontroll och tunnare mätare. På den strukturella sidan bestämmer tillämpningen huset mycket mer än den elektriska typen gör: en vindkraftsgeneratorbas behöver styvhet och utmattningslivslängd, en marin enhet behöver axelklämning och korrosionsskydd, och en industriell högspänningsram behöver en definierad kylväg.
Urvalsväg: Från arbetscykel till lamineringsspecifikation
Steg 1 — Fixa arbetspunkten. Kontinuerligt vridmoment, toppvridmoment, varvtalsområde, starter per timme och förväntad livslängd. En driftdriven applikation med frekventa starter eliminerar borstad DC innan någon prisdiskussion börjar.
Steg 2 — Avskärma miljön. Omgivningstemperatur, inträngningsskydd, korrosionsklass, vibration och klassificering av farliga områden. Sjö- och havstjänst driver vanligtvis beslutet om boende innan motortypen är klar.
Steg 3 — Välj kontrollstrategi. Fast hastighet, VFD eller en sluten positioneringsslinga. Detta enda val begränsar fältet till två familjer i de flesta projekt.
Steg 4 — Ange kärnan, inte bara typen. Lamineringsmått, kiselstål, stapellängd och monteringsmetod. För positioneringsarbete slår en bunden eller sammankopplad servokärna med kontrollerad gradhöjd vanligtvis ett svetsat alternativ vid buller och vridmoment.
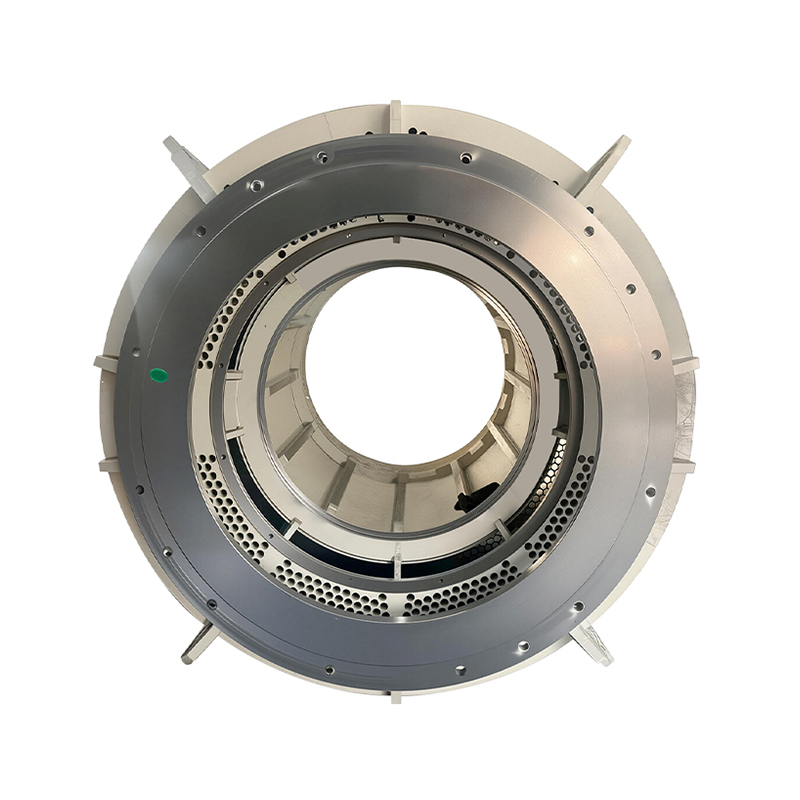
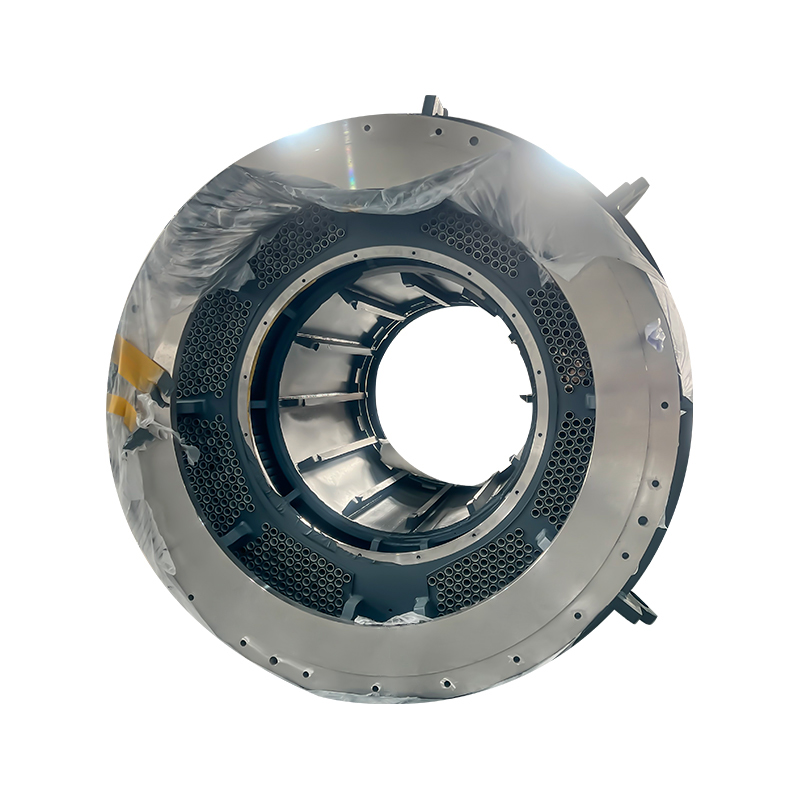
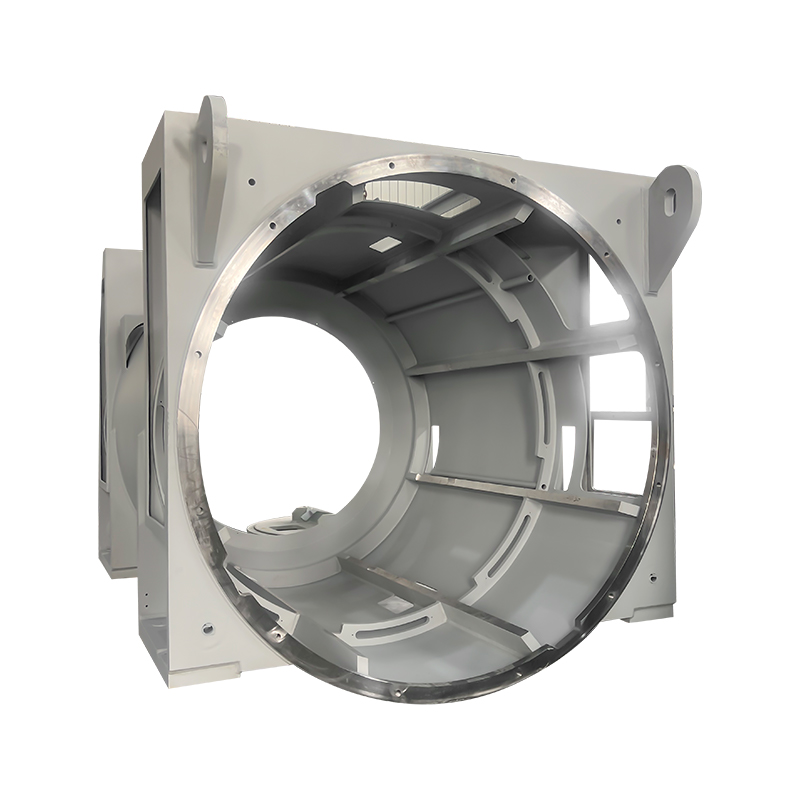
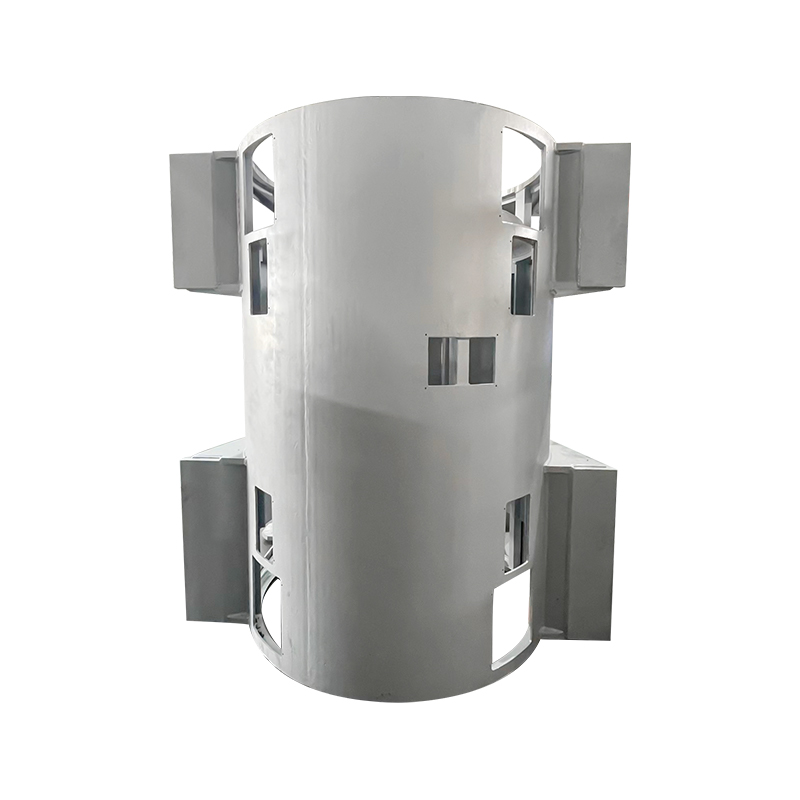
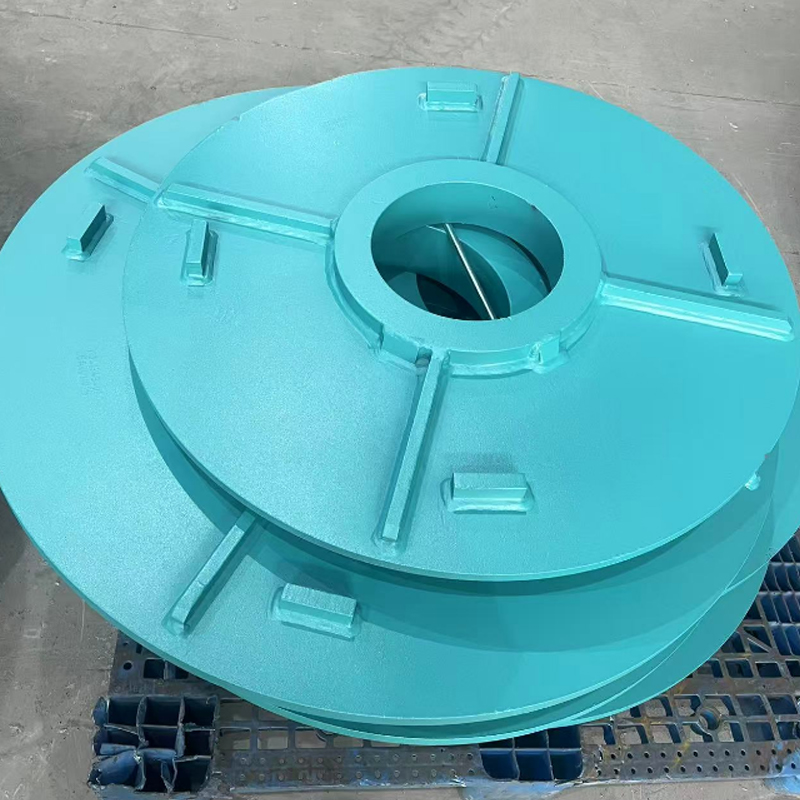
Steg 5 — Matcha höljet och förslutningen. Svetsade lådramar för stora industriella och vindkraftiga, rörkylda eller räfflade konstruktioner där värmeavvisningen är tät, och lagerändförslutningar som håller förspänning och inriktning förutsägbar under serviceintervallet.
Steg 6 — Validera med prover. Laserskurna provlamineringar och prototypkärnor låter dig bekräfta tomgångsström, temperaturökning och brus innan du bestämmer dig för hårda verktyg. Granska tillverkningsflöde från spole till färdig kärna i detta skede brukar toleransfrågor uppstå tidigare än en ritningsgranskning kommer att göra.
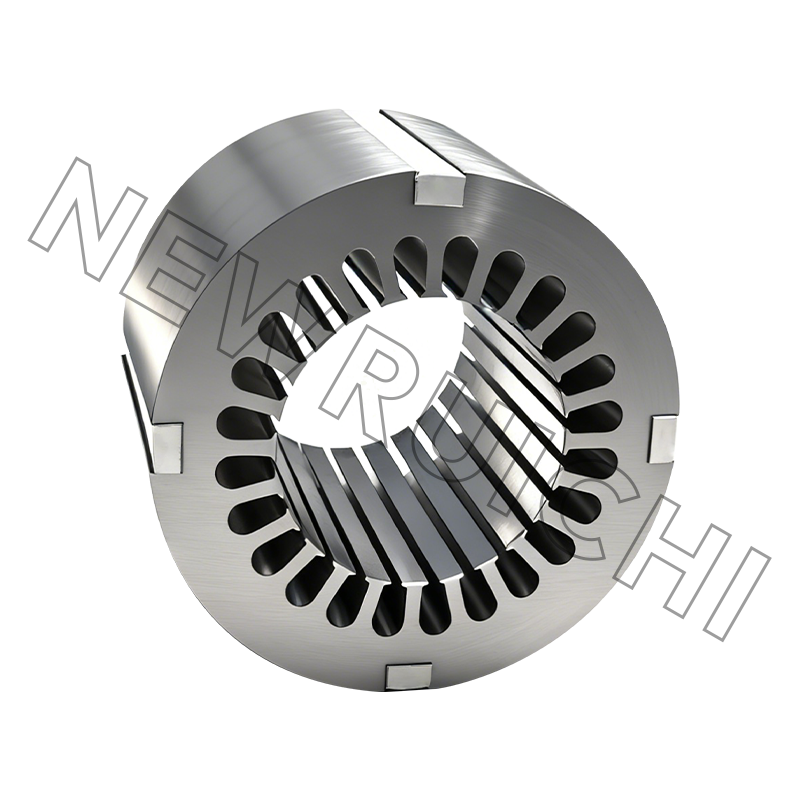
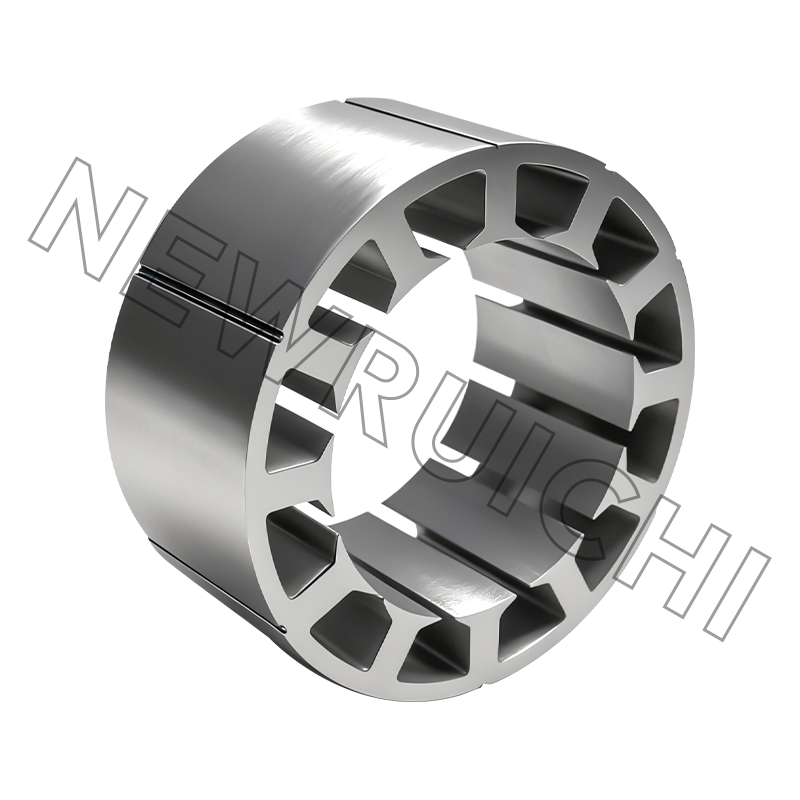
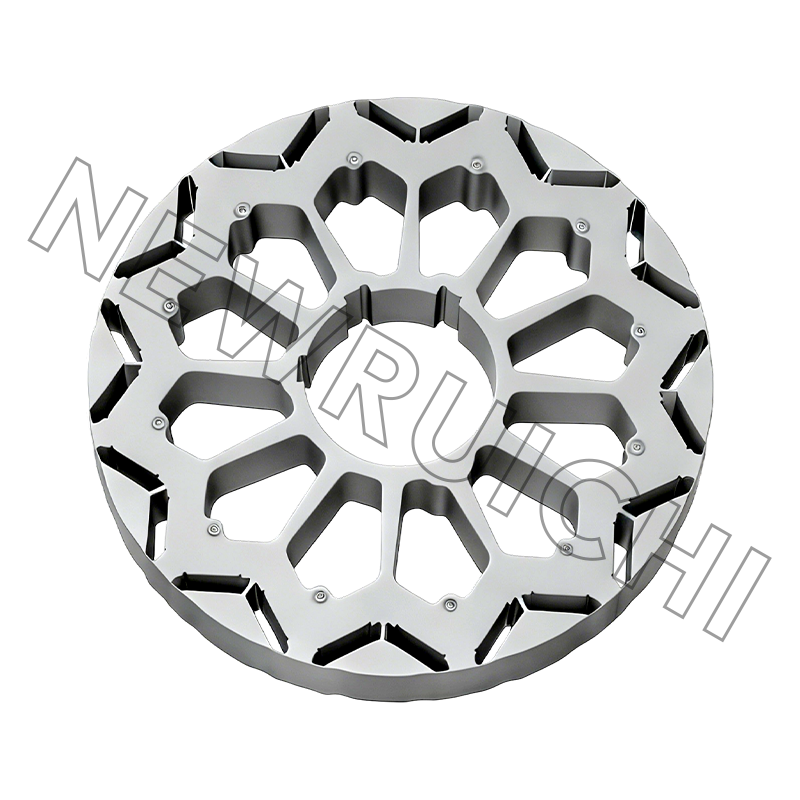
 Servomotorstator och rotorkärna Staplad lamineringsstator och rotorkärna för servomotorer; optimerad polspår och magnetisk kretsdesign minskar vridmomentet för jämna, exakta rörelser i prototypbyggen. Visa produkt →
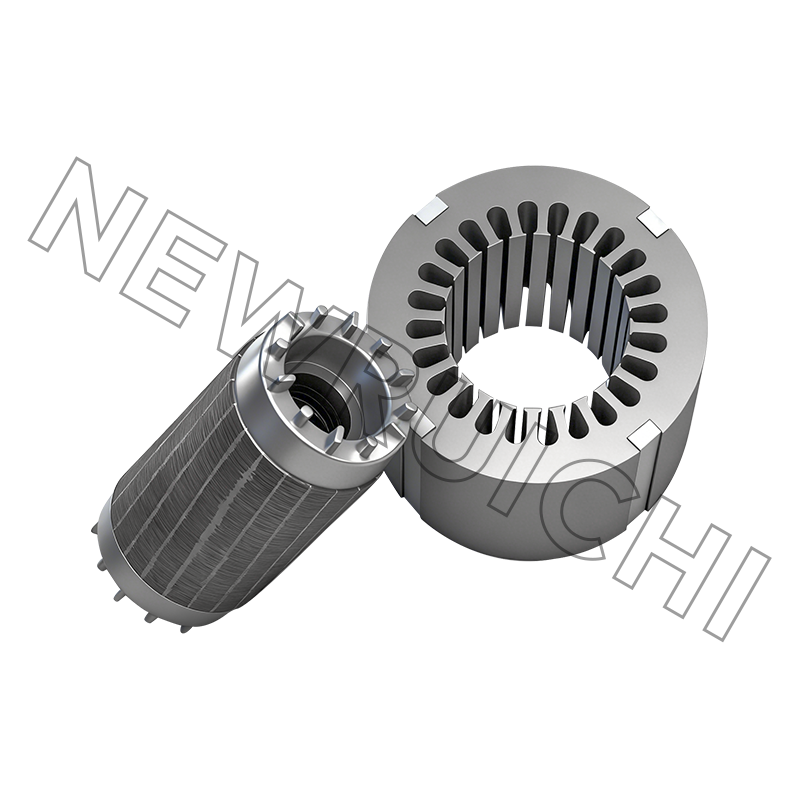
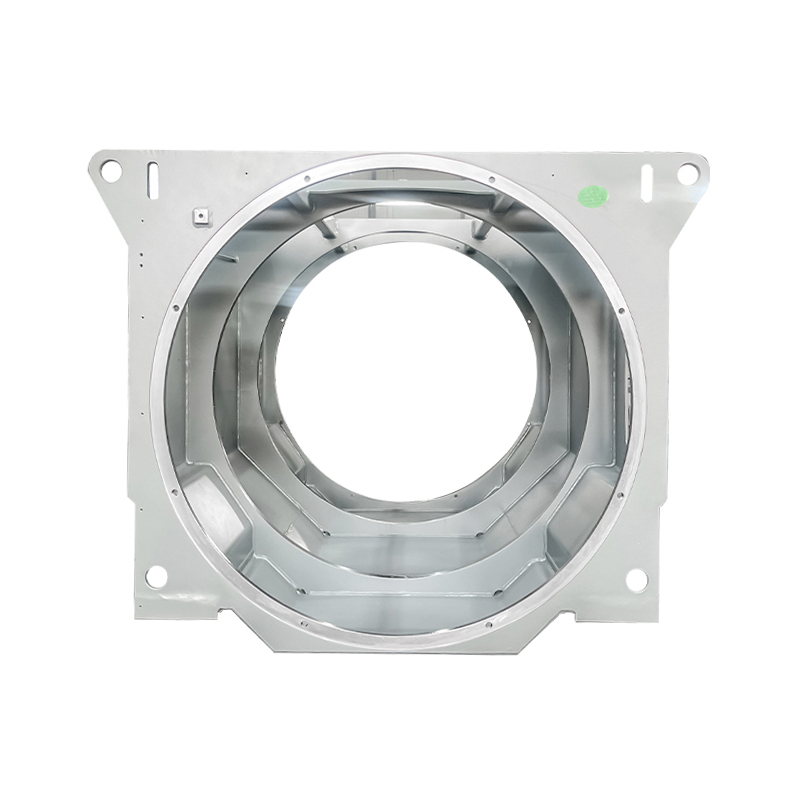
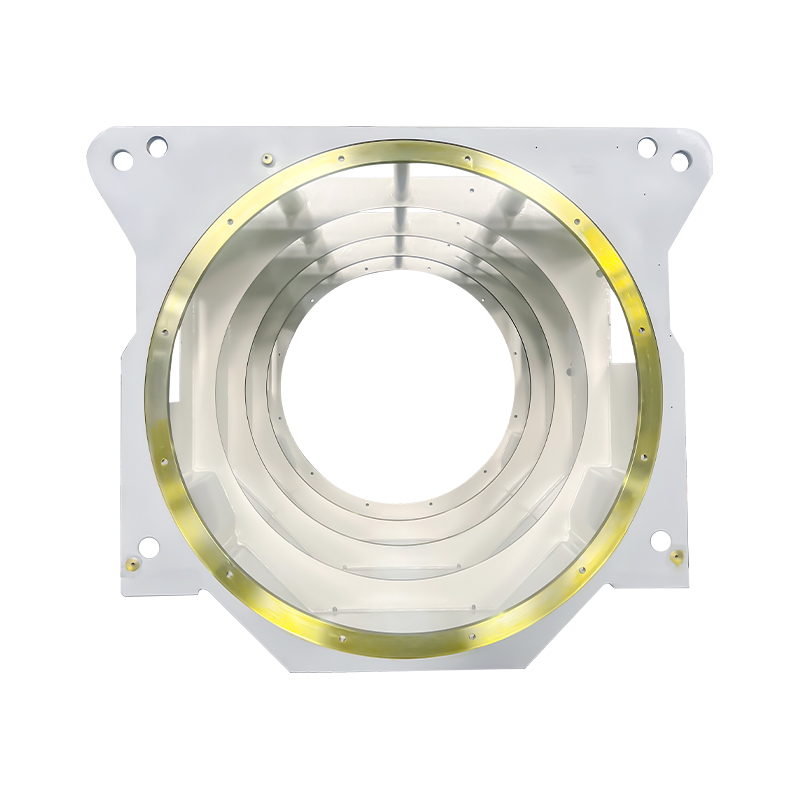
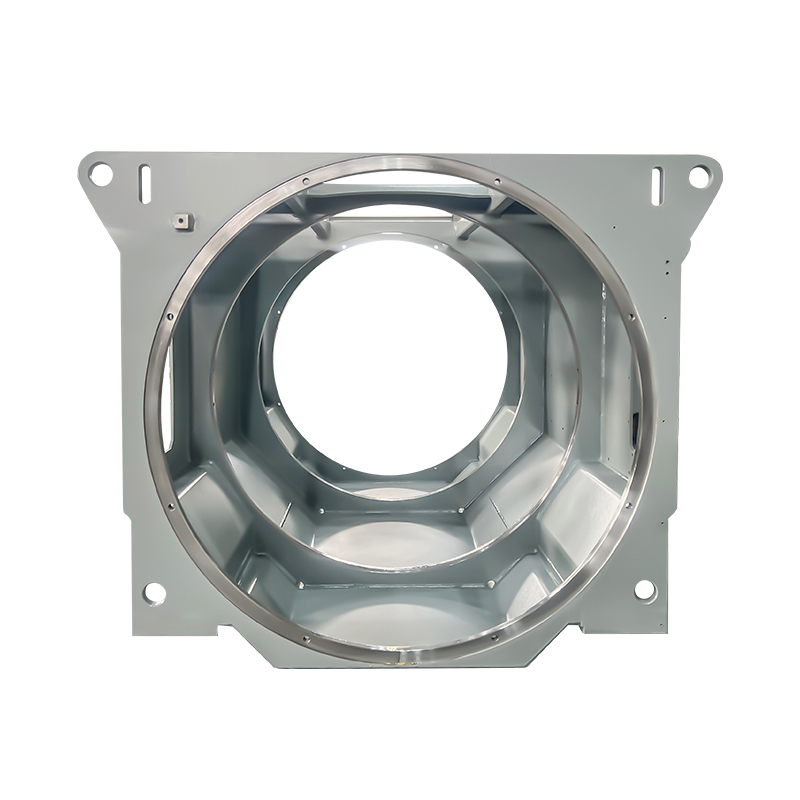
 Industriell svetsad motorbas av lådtyp Stålplåtsvetsad bas för stora industrimotorer, med nivelleringsfötter, kylkanaler och förseglade kapslingsalternativ; svetskvalitet och ramstyvhet skyddar lagerinriktningen. Visa produkt →
Anmärkningar om underhåll, efterlevnad och leveranskedja
Effektivitetsanspråk bör kunna spåras till IEC 60034-30-1-klasser snarare än till en katalogrubrik, och testrapporten bör ange metoden. För svetsade ramar är svetskvalitetshantering enligt ISO 3834 lika viktig som den elektriska specifikationen, eftersom en förvrängd ram förstör lagerinriktningen långt innan lindningen misslyckas. Program för fordon och nya energifordon kräver vanligtvis IATF 16949-täckning från komponentleverantören, medan allmänna industriella köpare vanligtvis arbetar mot ISO 9001 och ISO 14001.
På underhållssidan är de praktiska kontrollerna oglamorösa: lagertemperaturtrend, vibrationssignatur, isolationsmotstånd och, på drivmatade maskiner, axelspänning. Att ha en reservkärna eller en reservmotor av samma ram på hyllan är billigare än att påskynda ett utbyte efter ett fel, särskilt för långa svetsade höljen. När en motortyp fixeras av en befintlig installation är kärnan och huset de enda spakarna kvar — och de räcker vanligtvis för att återställa effektiviteten utan att ändra fotavtrycket.
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade med *
 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Upphovsrätt © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Tillverkare av stator- och rotorkärnor
