 sv
Induktionsmotorns arbetsprincip: slirning, vridmoment och kärndesign förklaras
En underhållsingenjör läser av en 55 kW, 4-polig motormärkskylt som visar 1470 r/min vid 50 Hz. En inköpsingenjör jämför samtidigt IE3 och IE4 effektivitetsofferter för samma arbetsuppgift. Båda tittar på samma fysiska historia: en induktionsmotor producerar vridmoment bara för att rotorn alltid ligger något bakom statorns roterande magnetfält. Den inbyggda skillnaden, som kallas slirning, är inte ett designfel - det är arbetsprincipen för en induktionsmotor.
Kärnslutsats: en induktionsmotor fungerar med elektromagnetisk induktion. Trefas statorlindningar skapar ett roterande magnetfält; det fältet inducerar ström i rotorledarna; strömmen producerar sitt eget magnetfält och, enligt Lenz lag, dras rotorn med bakom fältet. Eftersom induktion kräver relativ rörelse, fångar rotorn aldrig fältet - och denna jämna slirning är det som upprätthåller vridmomentet.
Allt nedströms om denna princip – effektivitet, kärnförlust, driftstemperatur, hastighetskontroll – går tillbaka till hur det magnetiska fältet interagerar med statorn och rotorkärnorna. Att förstå interaktionen hjälper ingenjörer att specificera motorer och deras kärnkomponenter med mer självförtroende.
Arbetsprincipen för en induktionsmotor, steg för steg
Trefasiga induktionsmotorer dominerar industriella drivningar eftersom de är självstartande och mekaniskt enkla. När balanserade trefasströmmar flyter genom statorlindningarna, alstrar varje fas ett pulserande fält; tillsammans bildar de ett enda magnetfält som roterar runt luftgapet med synkron hastighet:
En 4-polig maskin vid 50 Hz har därför en synkronhastighet på 1500 r/min; vid 60 Hz har samma maskin 1800 r/min. Fyra effekter omvandlar sedan det roterande fältet till axelmoment.
Synkron hastighet
Fastställs med matningsfrekvens och polantal, inte efter belastning. Fältet roterar alltid med Ns; det gör inte rotorn.
Transformator action
Rotorn är i praktiken en kortsluten sekundärlindning. Ström induceras i den precis som i en transformator, men inuti ett roterande luftgapfält.
Lenz lag
Den inducerade rotorströmmen motsätter sig förändringen som skapade den. Det mekaniska resultatet är ett vridmoment som drar rotorn i det roterande fältets riktning.
Slip
Definierat som s = (Ns - N) / Ns. Fulllastslipning är vanligtvis 1 % till 8 %; högre slirning under belastning betyder högre rotormotstånd eller en överbelastad maskin.
Inga borstar, släpringar i burdesignen eller permanentmagneter krävs. Den enkelheten sänker rotorns tröghet och eliminerar borstslitage – två anledningar till att induktionsmotorer förblir standard för pumpar, fläktar, kompressorer och transportörer med konstant hastighet.
Konstruktion: där principen blir hårdvara
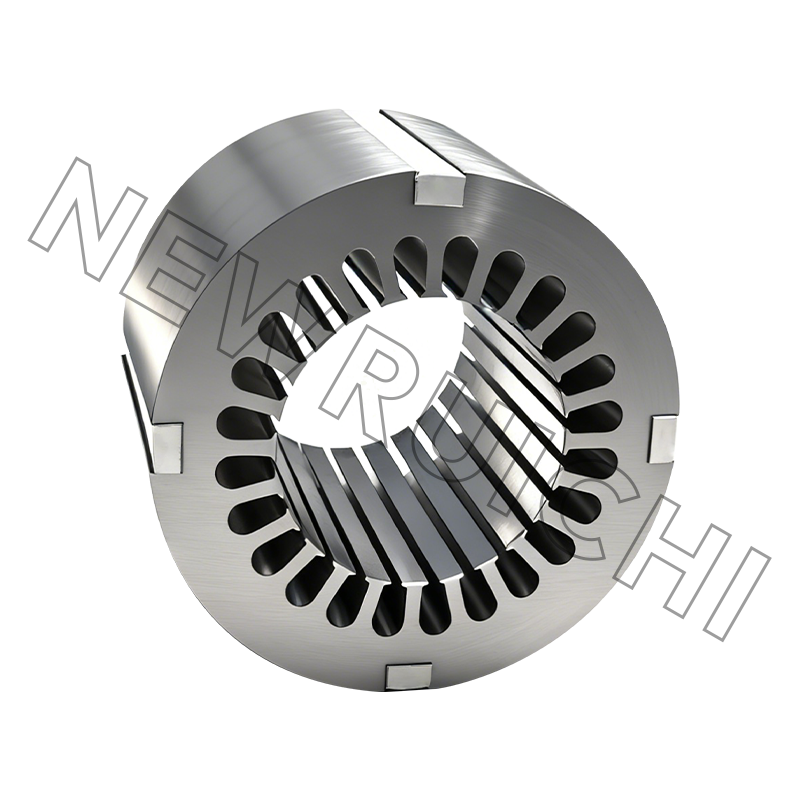
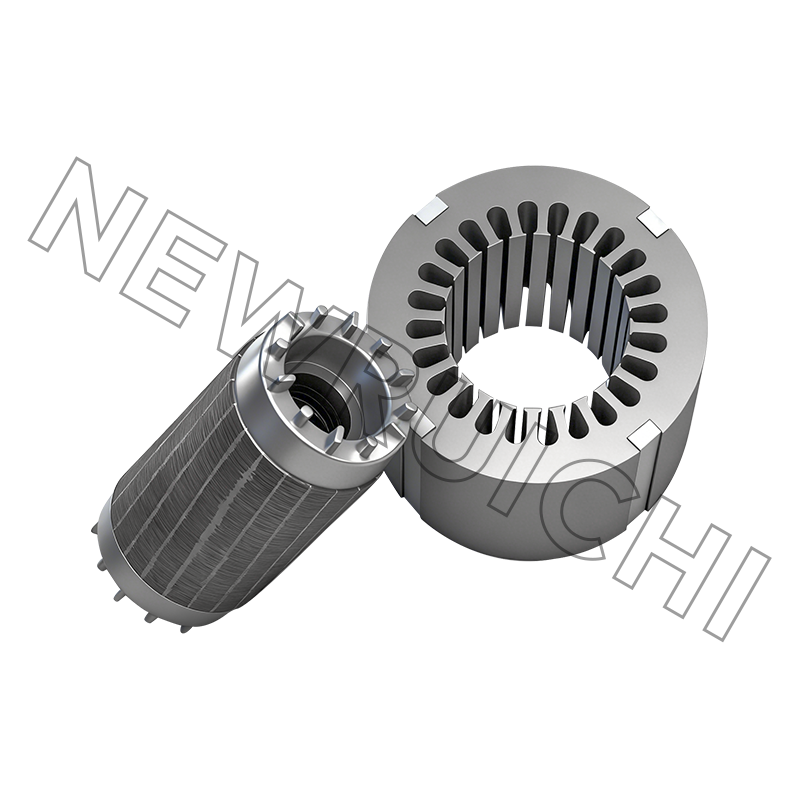
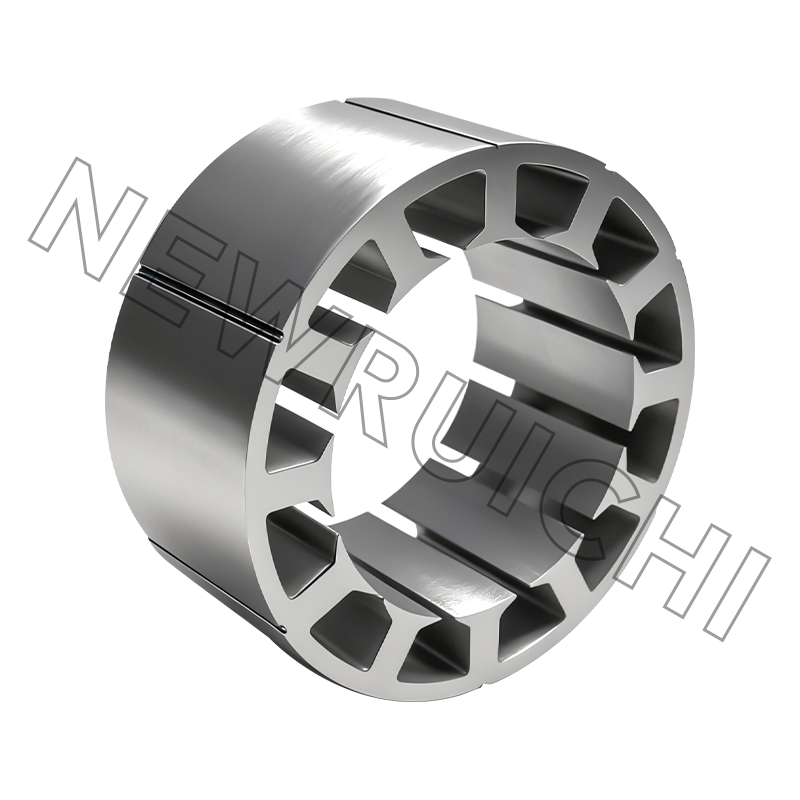
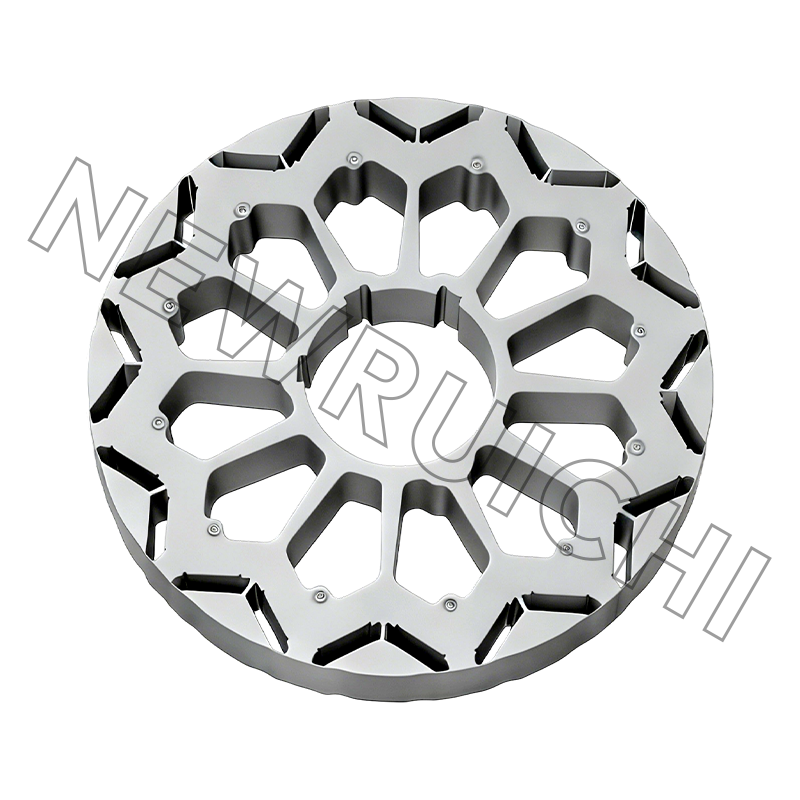
Statorkärnan är en stapel av tunna kiselstållaminat med slitsar för trefaslindningarna. Rotorn på en ekorrburmaskin använder en liknande lamineringsstapel, med aluminium- eller kopparstänger gjutna i slitsarna och kortslutna av ändringar. En lindad rotormaskin bär istället lindningar som förs ut till släpringar, vilket tillåter yttre motstånd att forma vridmomentkurvan.
Lamineringsgrad och tjocklek anger baslinjen för järnförlust. Linjefrekvensmotorer använder vanligtvis 0,35 mm eller 0,50 mm icke-orienterat silikonstål; tunnare ark minskar virvelströmmar eftersom varje lager innehåller en mindre sekundär loop. En isolerande beläggning mellan arken blockerar interlaminär ström, och gradhöjden från stansning kontrolleras eftersom grader skapar ledande broar mellan lagren. Luftgapet hålls under tiden så litet som mekaniska toleranser tillåter - magnetiseringsströmmen ökar kraftigt när gapet växer.
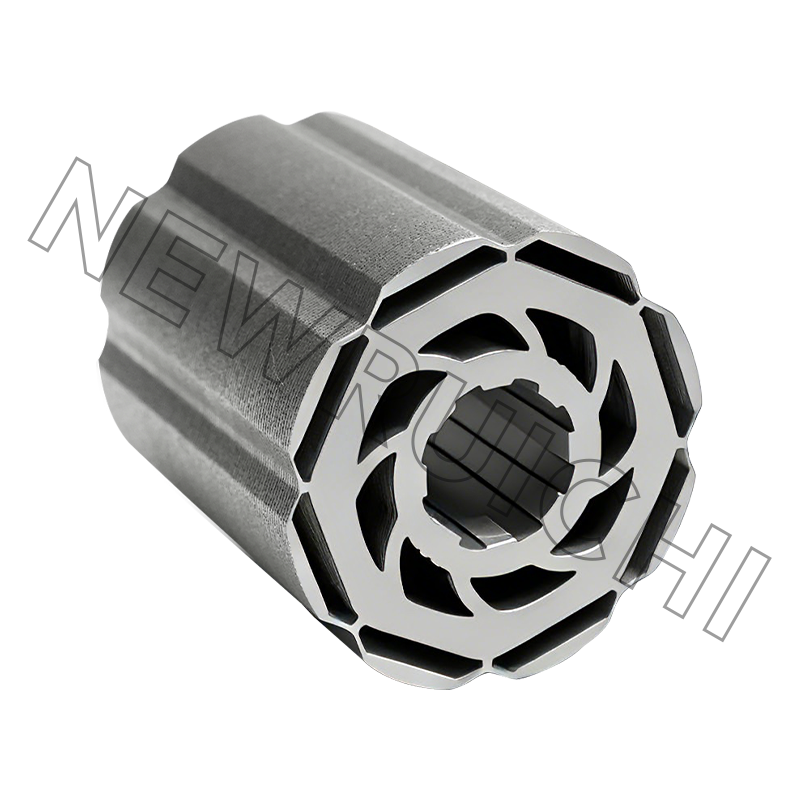
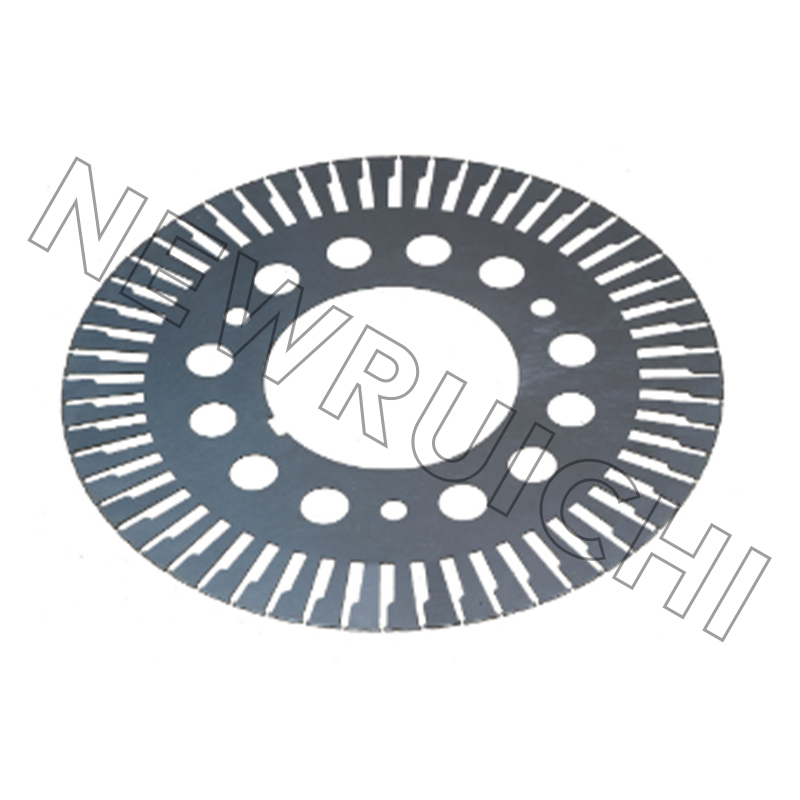 AC-motorstator- och rotorlaminering för effektiv kärntillverkning Dessa precisionsstämplade icke-orienterade silikonstållamineringar kontrollerar gradhöjd och tjocklek för att minska järnförlusten, och stöder stabil motordrift i industri-, HVAC- och energitillämpningar. Visa produkt →
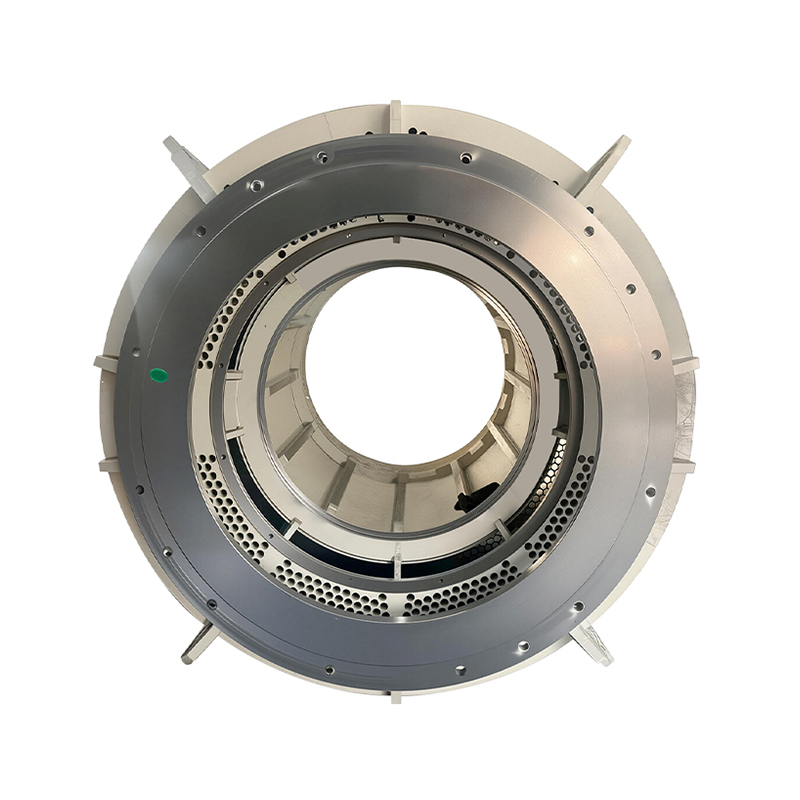
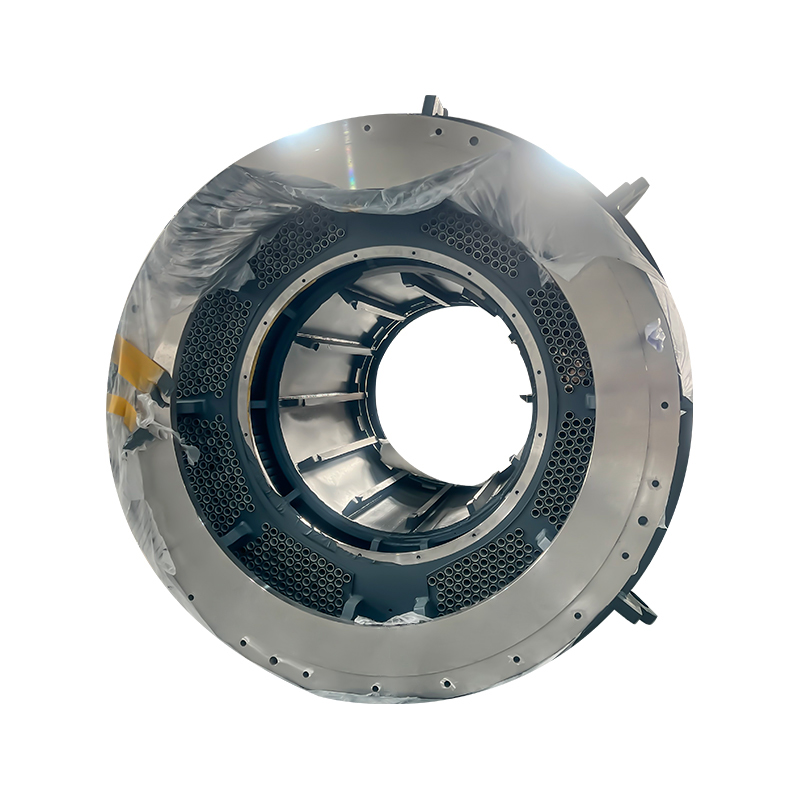
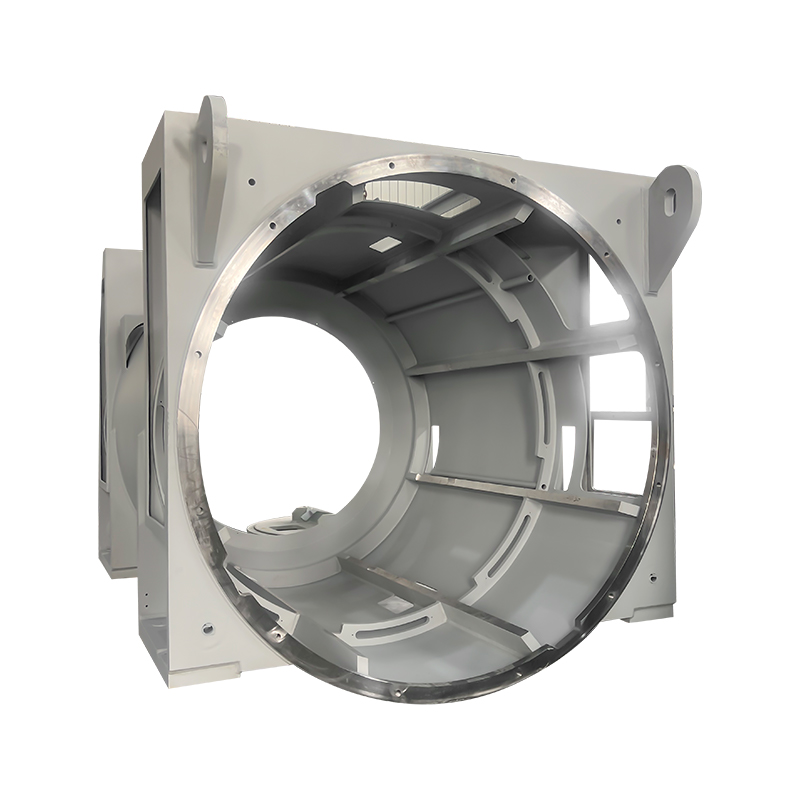
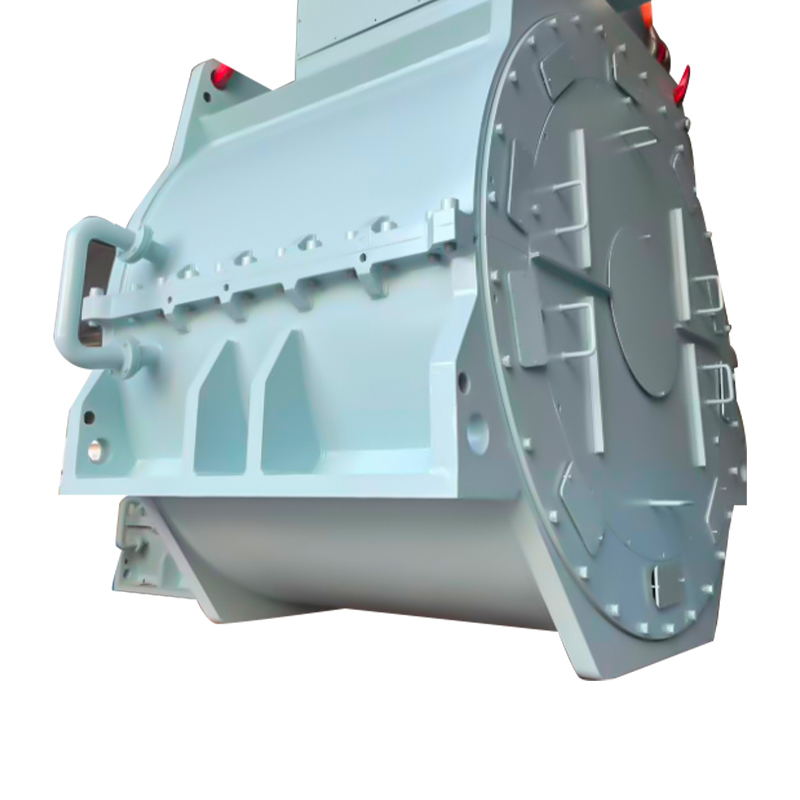
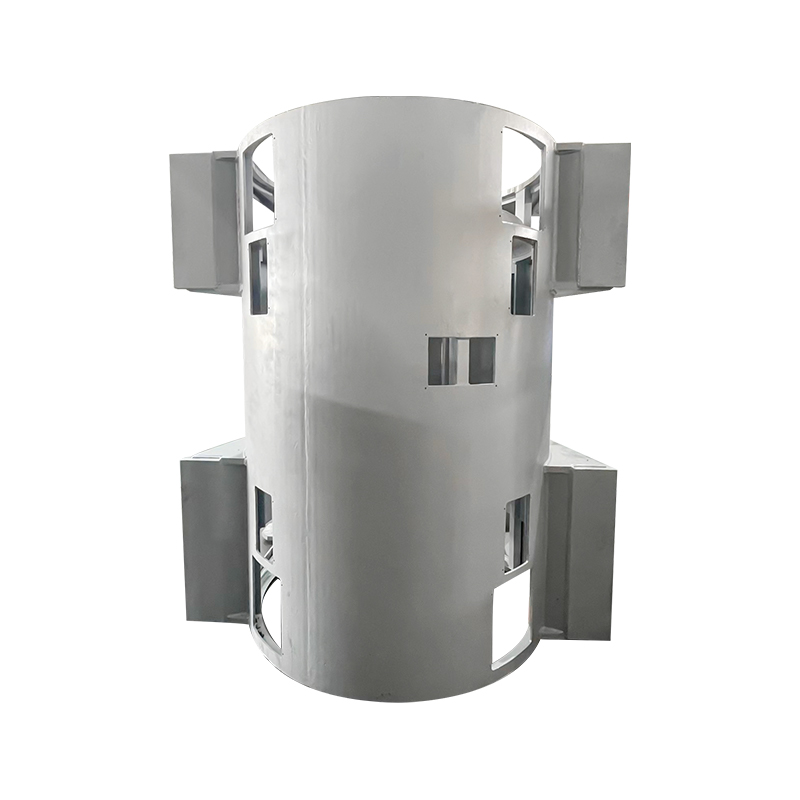
För en närmare titt på hur de två delarna samverkar, se vår tidigare diskussion om hur en stator och rotor fungerar i en elmotor . Ramen, ändsköldarna, lagren och kylfläkten kompletterar maskinen; i svetsade ramar av lådtyp som används för vind-, marin- och högspänningsmotorer måste huset också hantera vibrationer och kyla.
Synkron hastighet, slirning och vridmoment i siffror
Slip fungerar både som en värderingsparameter och en diagnostisk signal. Om en motor drar mer ström än märkskylten medan den går långsammare vid full belastning, är de vanligaste misstankarna minskad matningsspänning, ökat rotormotstånd eller en överbelastad axel.
Under en direktstart är slirningen lika med 1 och rotorn är momentant på linjefrekvens, varför startströmmen når fem till åtta gånger märkströmmen. Frekvensomriktare styr hastigheten genom att ändra matningsfrekvens och spänning tillsammans, hålla kärnflödet nära dess designpunkt och hålla glidet innanför det avsedda fönstret. Eftersom maskinen alltid drar magnetiseringsström för att etablera fältet är effektfaktorn under 1; ett större luftgap eller en kärna av lägre kvalitet ökar den magnetiseringsströmmen och förvärrar den ytterligare.
Effektivitet: Där ingångseffekten faktiskt går
En välbyggd lågspänningsinduktionsmotor omvandlar ungefär 90 % till 96 % av ingångseffekten till axeleffekt, beroende på klassificering, polantal och effektivitetsklass. De återstående förlusterna är koncentrerade till ett fåtal platser.
Järnförlust är det näst största blocket och det som är mest direkt kopplat till kärnmaterial och kärntillverkning. Högkvalitativt icke-orienterat kiselstål, ren stansning med kontrollerad gradhöjd, konsekvent staplingstryck och en hållbar interlaminär beläggning reducerar alla magnetiseringsström och kärntemperatur. På motorer som kör mer än 6000 timmar per år kan en effektivitetsvinst på 1 % betala för kärnan många gånger om – vilket är anledningen till att många motortillverkare nu specificerar färdiga motorkärnenheter snarare än råstämplingar. När man granskar en kärnleverantör lönar det sig att förstå hela processkedjan; vår tillverkningsöversikt visar hur material, stämpling och stapling fungerar tillsammans i praktiken.
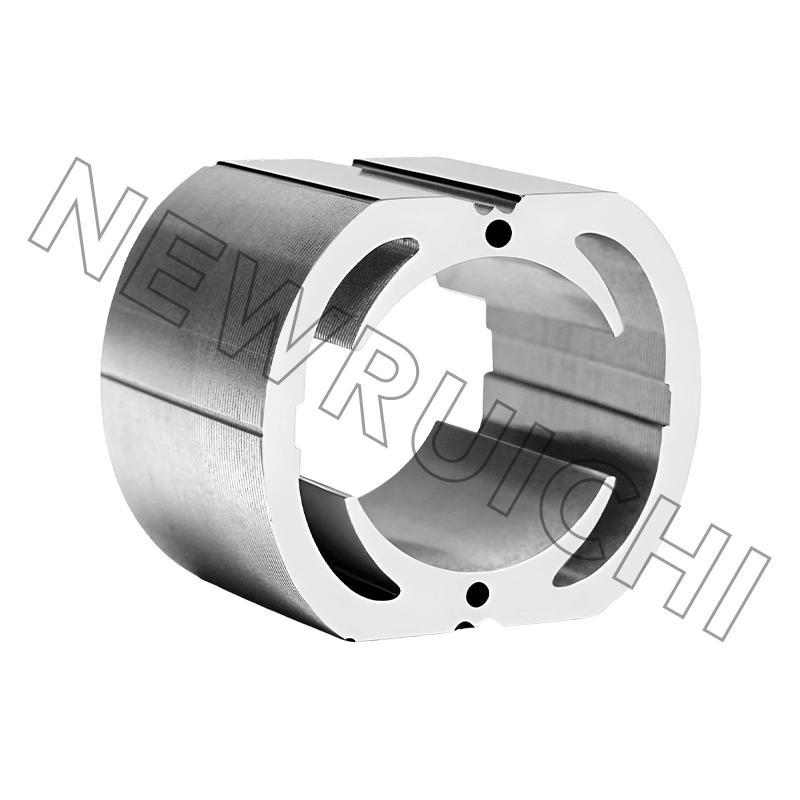
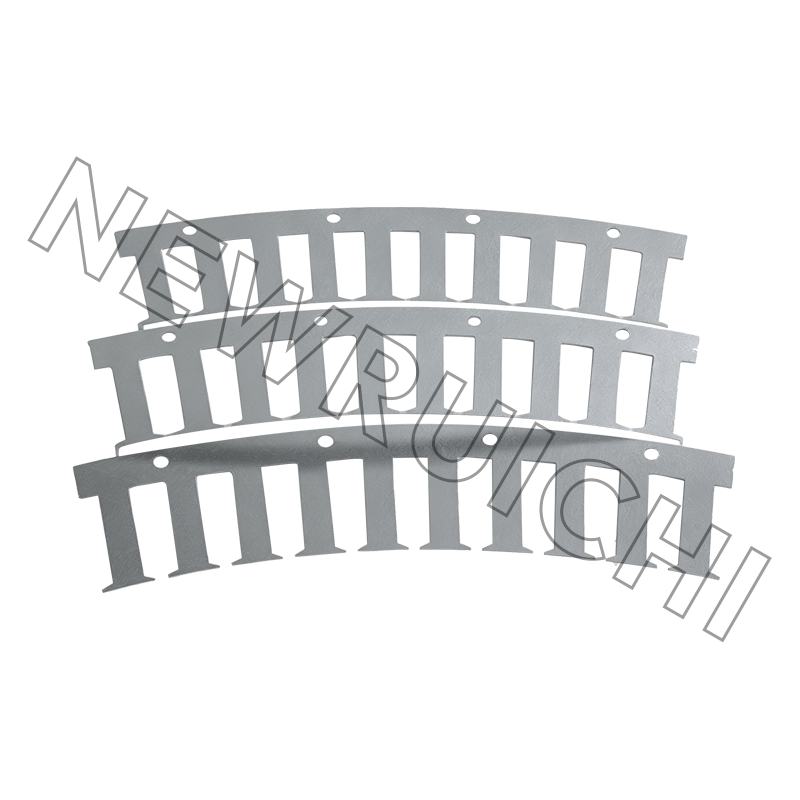 Färdiga AC-motorstator- och rotorkärnaggregat Förstaplade och bundna kärnenheter minskar magnetiseringsström och kärntemperatur, vilket hjälper motortillverkare att få effektivitet och minska förlusterna i applikationer med hög drifttid som pumpar och kompressorer. Visa produkt →
Där induktionsmotorer bär lasten
Elmotorsystem förbrukar ungefär 45 % av industriell elektricitet över hela världen, och induktionsmaskiner utgör den största delen av den installerade basen. Ansökningsfördelningen är ojämn och varje sektor lägger olika vikt på samma arbetsprincip.
- Pumpar och fläktar — 30 %
- Kompressorer och VVS — 25 %
- Transportörer och materialhantering — 18 %
- Verktygsmaskiner — 12 %
- Annat (marin, vind, dragkraft) — 15 %
Mönstret upprepas över vind-, marin- och högspänningsindustrimaskiner: den elektromagnetiska kärnan bestämmer effektiviteten, medan ramen hanterar miljön. Svetsade ramar av lådtyp med integrerade kylkanaler hanterar den mekaniska belastningen i stora generatorer; samma maskin kan ha väldigt olika hus beroende på om den sitter i en gondol, ett pumprum eller ett fartygsskrov.
En inköpssekvens som skyddar livscykelkostnaden
För ingenjörer som köper kompletta motorer, eller köper kärnor för egen motorproduktion, förvandlar en strukturerad sekvens en vag specifikation till ett granskningsbart beslut.
Definiera driftprofilen. Hastighet, vridmoment, arbetscykel, omgivningstemperatur och höjd anger det verkliga kravet innan någon komponent väljs.
Lås effektivitetsklassen och kapslingen. IE3 eller IE4, IP-klassning och kylningsmetod fixerar tillsammans den förlustbudget som kärnan måste uppfylla.
Matcha material och kärnprocess. Silikonstålkvalitet, lamineringstjocklek, beläggningstyp och sammanfogningsmetod – limbindning, sammanlåsning eller laser/TIG-svetsning – väljs tillsammans, inte separat.
Validera med prototyper. Mät magnetiseringsström, järnförlust och brus på provkärnor innan full produktion godkänns.
Kvalificera leverantören. Granska kvalitetssystem, processkontroll och leveransprestanda innan du gör volymorder.
Materialsteget är där större delen av livstidsförlustkostnaden bestäms; att välja ett högkvalitativt icke-orienterat kiselstål betalar sig tillbaka genom lägre järnförluster för varje drifttimme.
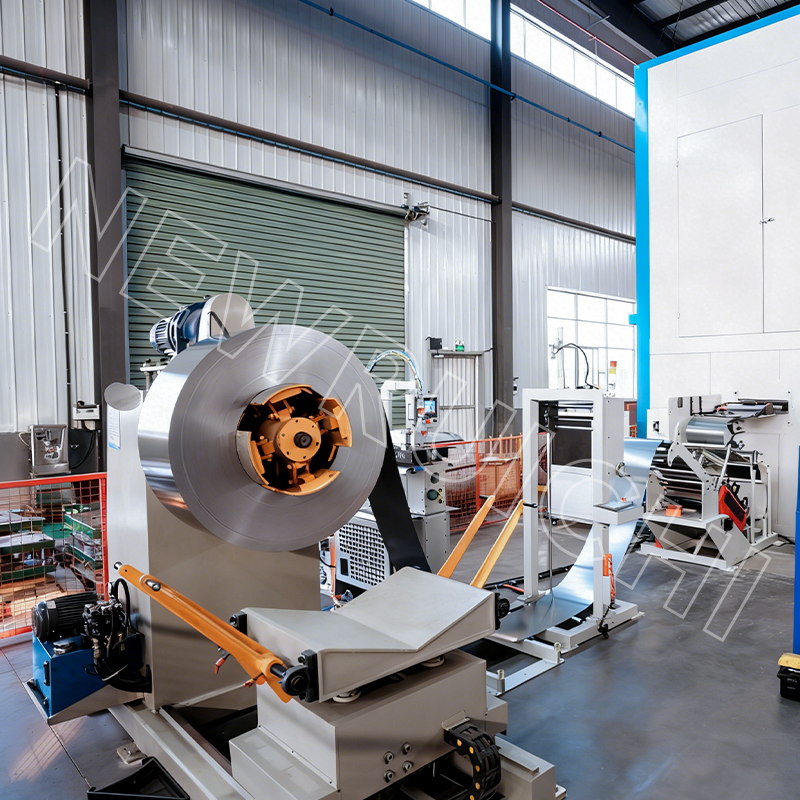 Högkvalitativa icke-kornorienterade silikonstålspolar Detta NGO-stål med låg kärnförlust förbättrar motoreffektiviteten och sänker driftskostnaderna, med anpassade bredder och ytbehandlingar för kontinuerliga stämplingslinjer och krävande elektromagnetiska tillämpningar. Visa produkt →
Poängen med sekvensen är att tydliggöra effektivitet, kostnad och leveransrisk innan inköpsorder skrivs snarare än efter.
Underhåll och efterlevnad
Induktionsmotorer är robusta, men de belönar en disciplinerad underhållsrutin. De tre signalerna som fångar upp utvecklande fel tidigt är temperatur, vibration och lagertillstånd.
- Håll ventilationsvägarna fria; blockerad kylning höjer lindningstemperaturen och påskyndar isoleringens åldrande.
- Kontrollera matningsspänningsbalansen; även några få procent av obalans ökar förlusterna och uppvärmningen.
- Trend isolationsmotstånd och vibrationer istället för att reagera på larm.
- För VFD-matade motorer, bekräfta att isoleringssystemet är inverterklassat.
Effektivitetsregleringen skärps också. IEC 60034-30-1 definierar klasserna IE1 till IE4, och många marknader kräver nu IE3 eller bättre för linjematade motorer, med IE4 som växer i premiumsegment. Det trycket flödar direkt in i kärnförsörjningskedjan: kiselstål med lägre förlust, kontrollerad gradhöjd, verifierade interlaminära beläggningar och konsekvent staplingskvalitet. Standarder som ISO 9001 och IATF 16949 ger köpare en baslinje för granskning av denna konsekvens i en leverantörs process.
Mekaniskt är en induktionsmotor en enkel maskin. Elektriskt är det en kedja av induktionshändelser: ett roterande fält, en inducerad ström, en motsatt kraft och en stadig slirning som omvandlar elektrisk ingång till axelvridmoment. För alla som specificerar, underhåller eller tillhandahåller kärnorna inuti dessa maskiner, är den kedjan den mest användbara kartan för bättre effektivitet och lägre totalkostnad.
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade med *
 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Upphovsrätt © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Tillverkare av stator- och rotorkärnor
