 sv
3-fas växelströmsmotorer: Hur lamineringskärnor, staplingstryck och ramar avgör prestanda
En trefasmotor på 75 kW på en anläggnings kylvattenpump misslyckas sällan högt. Det driver. Lagervibrationen klättrar från 1,2 mm/s till 3,5 mm/s under arton månader, en fas drar fyra procent mer ström än de andra två, och lindningen går åtta grader varmare än den gjorde vid idrifttagning. När motorn lyfts från bottenplattan är lindningen ofta intakt; skadan började i rotorkärnan, i en stapel som tappade klämtrycket efter en tidigare upplindning, eller i en luftspalt som aldrig var koncentrisk till att börja med.
Trefasiga AC-motorer är elektriskt enkla och mekaniskt oförlåtande. Teorin ryms på två sidor. Det som avgör om en frekvensomriktare kör femton år eller fem är hårdvaran inuti ramen: lamineringsgrad, stapeltryck, luftgapslikformighet, isoleringssystem, lagerarrangemang och kylbana.
Det korta svaret: trefasmotorer specificeras eftersom tre strömmar placerade med 120 graders mellanrum producerar ett roterande fält med konstant magnitud, så maskinen startar under belastning utan kondensator, ingen centrifugalomkopplare och ingen hjälplindning. Allt efter det, inklusive effektivitetsklass, vridmomentdensitet, buller och livslängd, bestäms av kärnstapeln, rotorn, ramen och kylkretsen snarare än av själva tillförseln.
Vad får en trefasmotor att starta och köra
Ett trefaslindningsset är placerat 120 elektriska grader runt statorn. Mata de tre faserna med strömmar som också är 120 grader från varandra i tiden, och de individuella pulserande fälten summerar till ett fält med konstant storlek som roterar med linjefrekvens dividerat med polparen. Det är hela principen bakom självstart. Eftersom fältet aldrig kollapsar och aldrig backar under cykeln, ser rotorn ett stadigt svepflöde och utvecklar vridmoment från stillastående.
Synkronhastigheten bestäms av matningen och lindningen: märkhastigheten är lika med 120 gånger linjefrekvensen dividerat med antalet poler. På 50 Hz är det 3 000 rpm för två poler, 1 500 för fyra och 1 000 för sex. På 60 Hz ger samma lindningar 3 600, 1 800 och 1 200 rpm. Rotorn går alltid något långsammare, eftersom den måste glida bakom fältet för att inducera rotorström, och inducerad ström är det som producerar vridmoment i en ekorrburmaskin.
Synkron hastighet
Två poler vid 50 Hz ger 3 000 rpm, fyra poler 1 500 rpm, sex poler 1 000 rpm. Ändra frekvens och hastighetsändringar i direkt proportion.
Slip
Slip är lika med synkront varvtal minus rotorhastighet, dividerat med synkront varvtal. Standardinduktionsmotorer körs med 0,5 till 3 procent vid nominell belastning; en fyrpolig maskin som svänger 1 470 rpm ligger på 2 procent.
Vridmomentmarginal
Allmänna konstruktioner levererar ungefär 150 till 200 procent av nominellt vridmoment vid låst rotor och 200 till 250 procent vid haveri, vilket är anledningen till att de kan starta en laddad pump eller transportör direkt på nätet.
Varför tre faser lönar sig
Konstant vridmoment genom cykeln, mindre aktivt material per kW, lägre ström per ledare och ingen startbrytare eller kondensator som slits ut.
Stator- och rotorstapeln: där verklig effektivitet är inställd
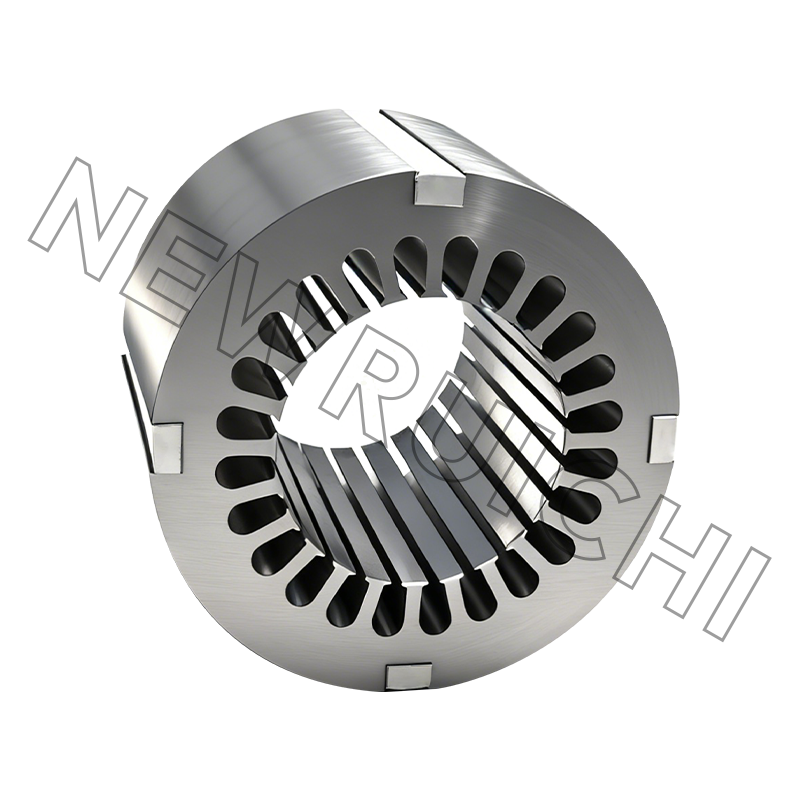
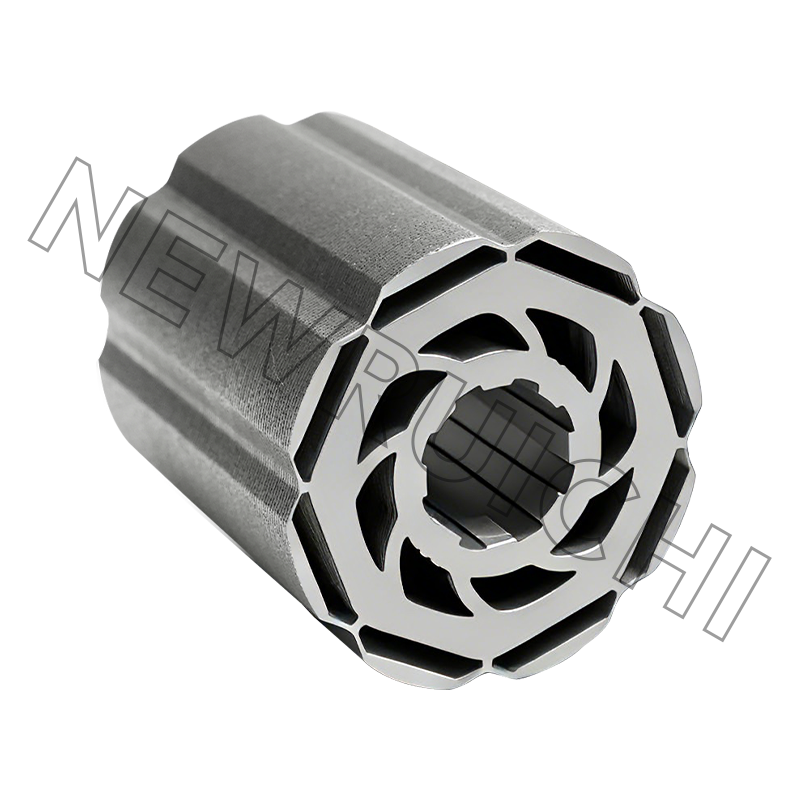
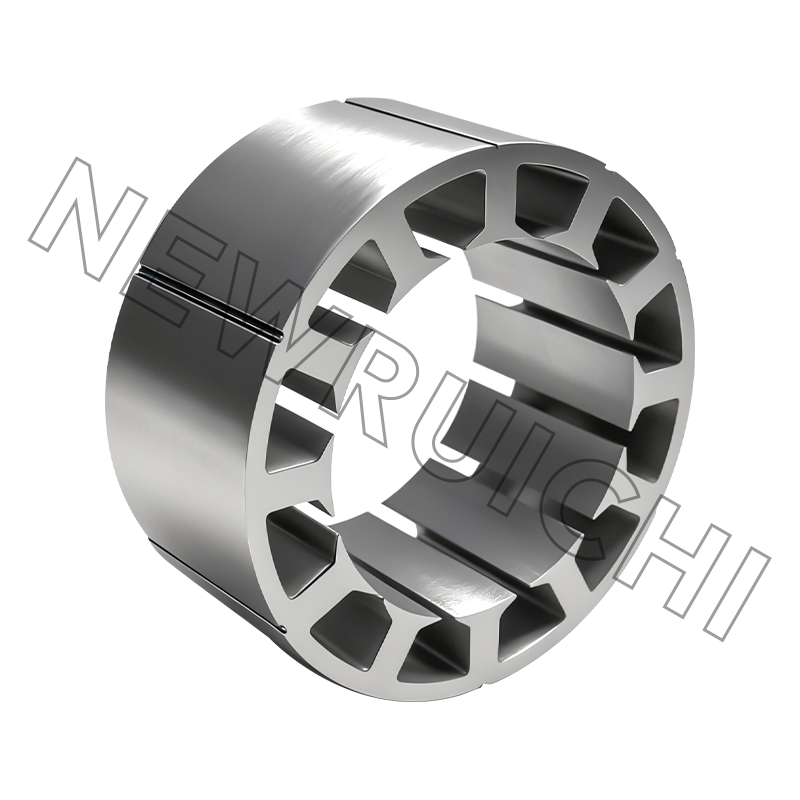
Elektrisk design sätter taket. Lamineringsstapeln avgör hur nära den färdiga maskinen kommer den. En statorkärna byggd av 0,35 mm högkvalitativt icke-orienterat kiselstål minskar typiskt kärnförlusten med 15 till 25 procent mot 0,50 mm standardmaterial vid samma flödestäthet, men den tunnare mätaren kostar mer, ämnen med mindre formspel och straffar alla svagheter i verktygsunderhåll.
Hur plåtarna sammanfogas spelar lika stor roll som kvaliteten, eftersom varje sammanfogningsmetod växlar monteringskostnad mot förlust och styvhet.
- Sammankoppling: fördjupningar eller laxstjärtar stansade i plåten låser samman intilliggande laminat. Snabb, ingen härdning, men förreglingarna skapar lokala kortslutningar som ökar kärnförlusten med ungefär 1 till 3 procent.
- Limbindning: belagda ark härdas under tryck, vilket håller lamineringarna elektriskt isolerade. Detta förbättrar staplingsfaktorn och minskar vibrationer och hörbart ljud.
- Laser- eller TIG-svetsning: låg värmetillförsel och hög genomströmning, vanligt på större ramar. Svetssömmen och värmepåverkade zonen tillför lokal förlust, så sömplacering och antal specificeras, inte lämnas till svetsaren.
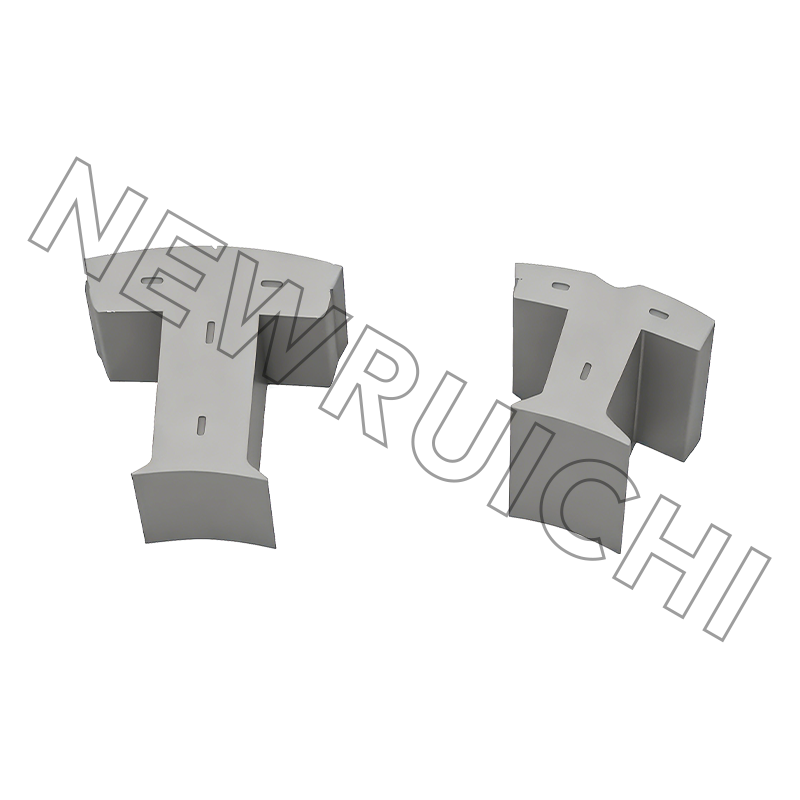
- Stång, nyckelstänger eller genomgående bultar: används där kärnan kan behöva staplas om eller repareras i fält.
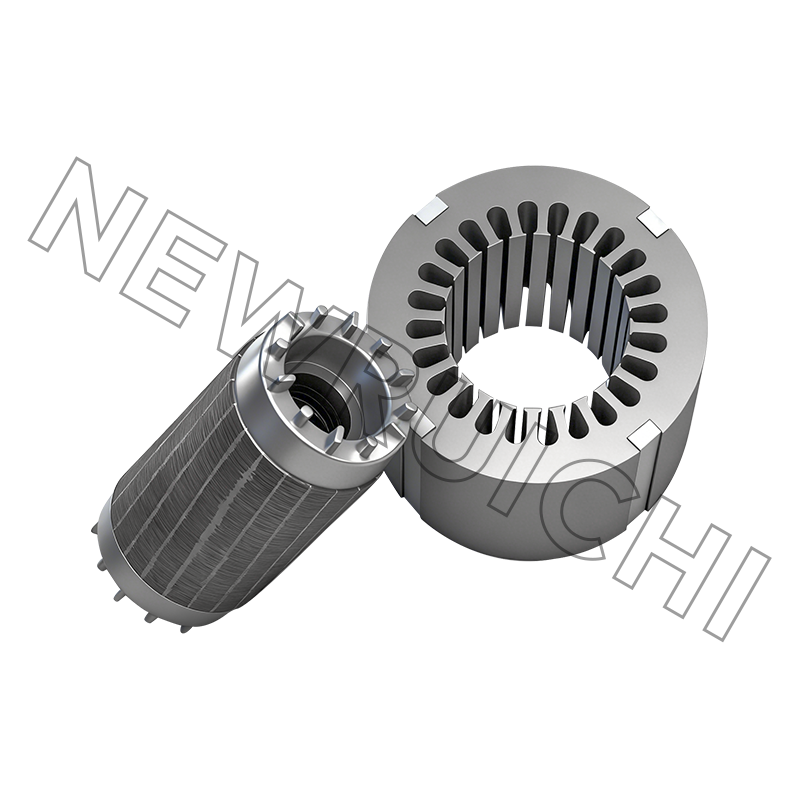
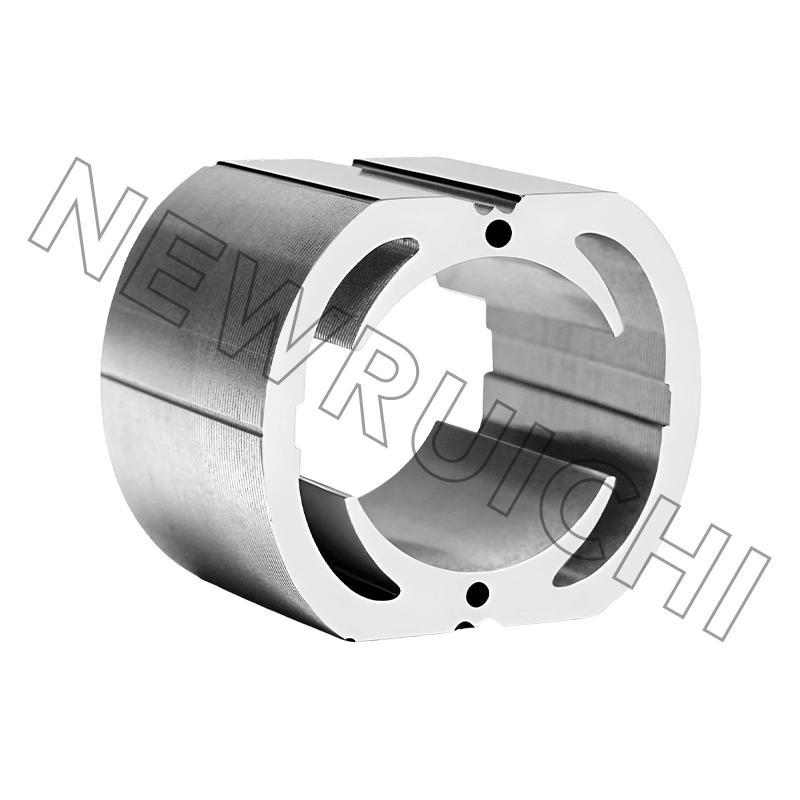
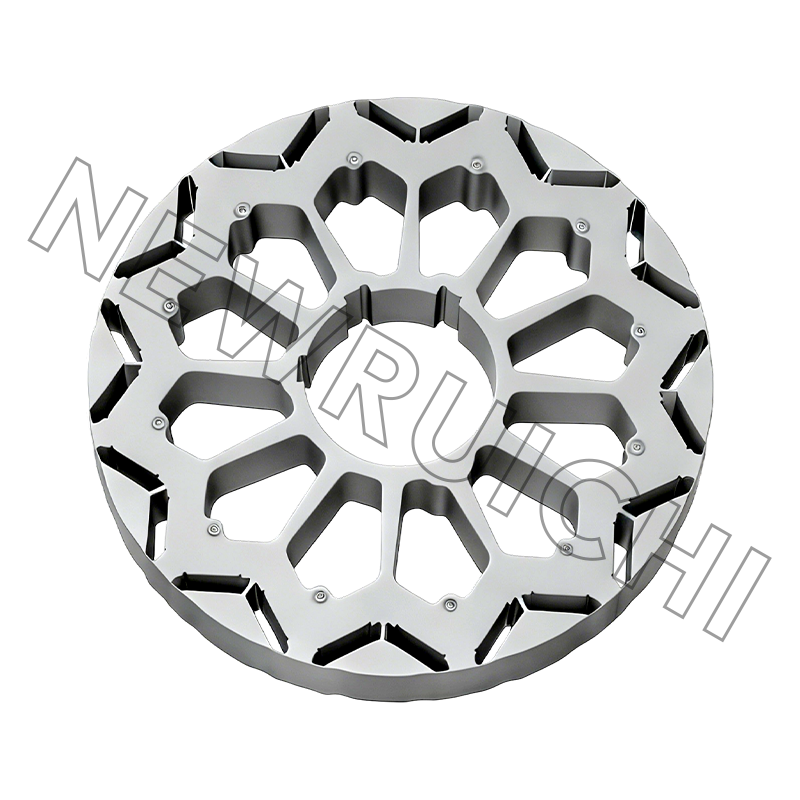
Inkommande inspektion kommer vanligtvis ner på fyra siffror: gradhöjd under 0,05 mm, staplingsfaktor mellan 0,95 och 0,97, luftgapslikformighet inom 10 procent av det nominella och interlamineringstrycket tillräckligt tätt för att stoppa stapeln att sjunga med två gånger linjefrekvensen utan att krossa isoleringsbeläggningen. En lös stack visar sig senare som förhöjd kärnförlust, högre ljud och i värsta fall slitning mellan lamineringarna. Kopplingen mellan lamineringsgeometri och körbeteende behandlas mer ingående i denna guide till statorkärna lamineringar .
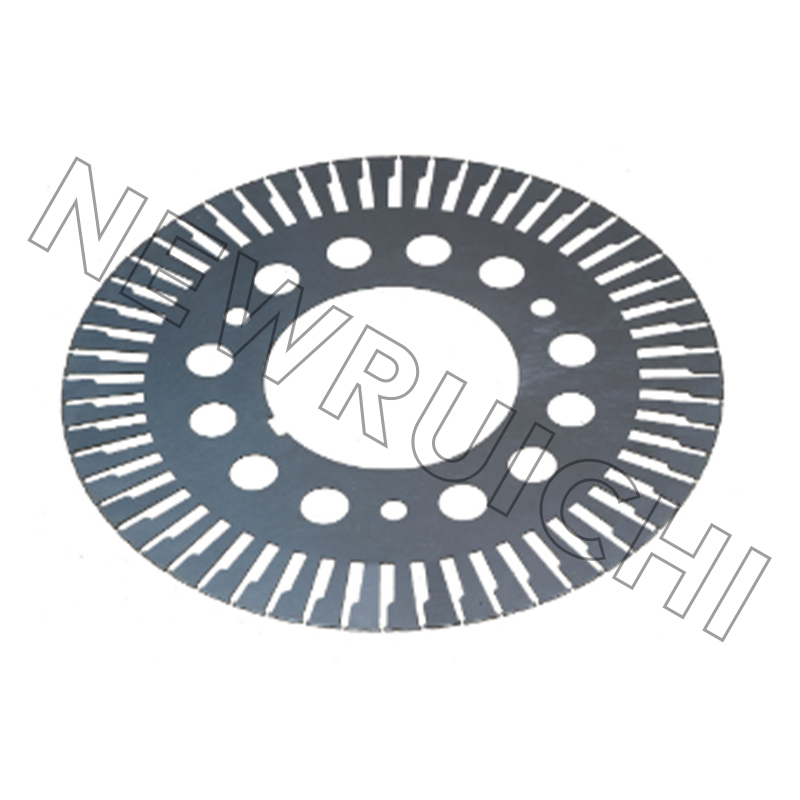 AC Motor Stator och Rotor Laminationer AC-motorer fungerar som kärnan i moderna industrisystem, och prestandan hos deras stator- och rotorkärnor påverkar direkt motoreffektivitet, tillförlitlighet och ingen... Visa produkt →
Enfas mot trefas: en praktisk jämförelse
De flesta urvalsargument kommer ner till en handfull mätbara skillnader snarare än preferenser.
Förlustuppdelning: Siffrorna bakom namnskylten
Ett datablad citerar en effektivitetssiffra. Under drift delar fem förlustkomponenter på watten, och endast några av dem kan fortfarande påverkas efter att motorn beställts.
Två av dessa avgörs på ritningsstadiet. Kärnförluster svarar på stålkvalitet, plåttjocklek och hur lamineringarna är sammanfogade; lös belastningsförlust reagerar på slitsens geometri, luftgap och kvaliteten på stapelytan. En köpare som accepterar en ospecificerad kärna accepterar ospecificerade 32 procent av de totala förlusterna.
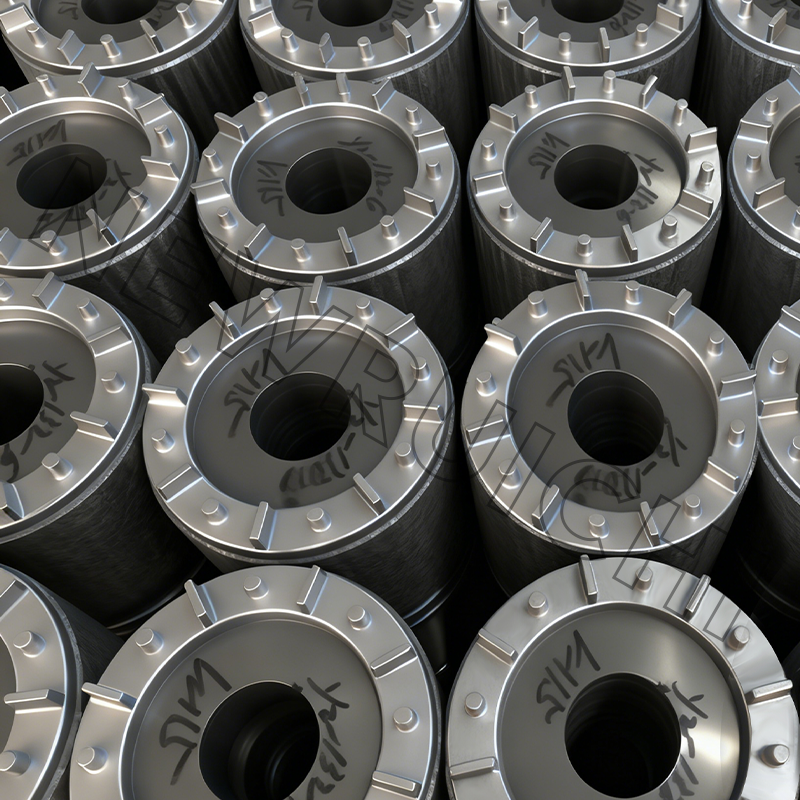 Interlock laminerad kärna Vår Interlock Laminated Core är tillverkad med hjälp av avancerad teknik, med en svetsfri och limfri design som förbättrar produktionseffektiviteten samtidigt som den säkerställer... Visa produkt →
Där trefasmotorer gör jobbet
Installerad bas visar var volymen sitter, och volymen är det som avgör vilka mekaniska funktioner som är standard och vilka som är specialerbjudanden.
- Pumpar och fläktar: 34 procent
- Kompressorer: 18 procent
- Transportörer och materialhantering: 15 procent
- Verktygsmaskiner och metallbearbetning: 12 procent
- VVS och kyla: 11 procent
- Marin, vind, gruvdrift och annat: 10 procent
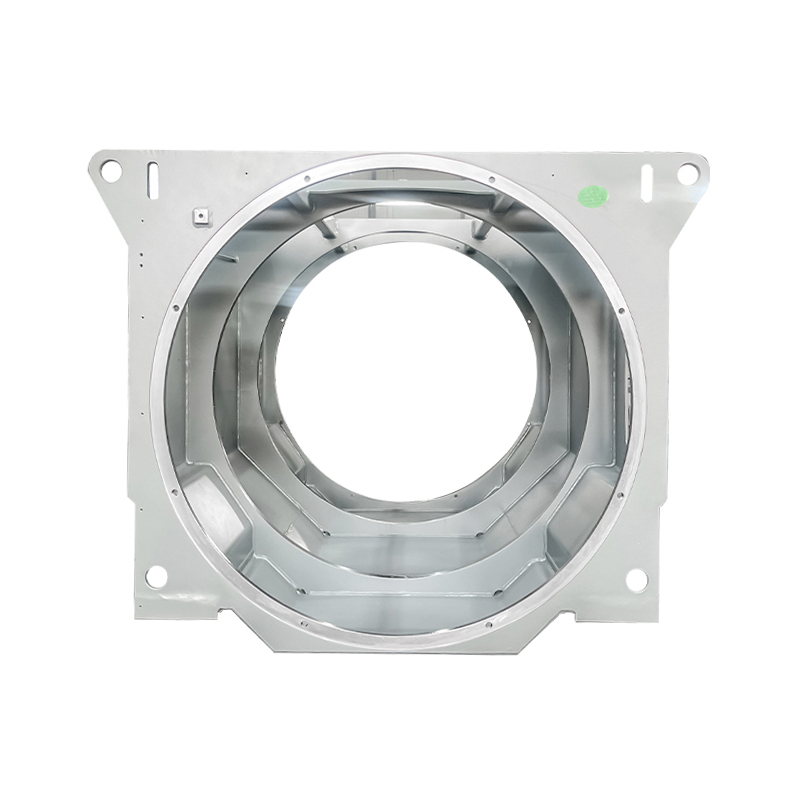
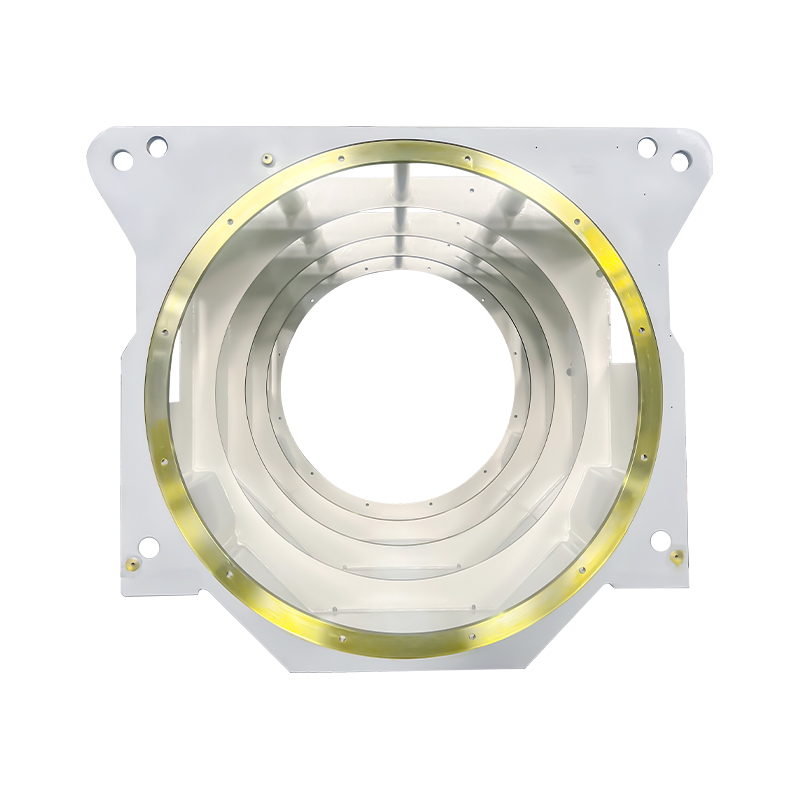
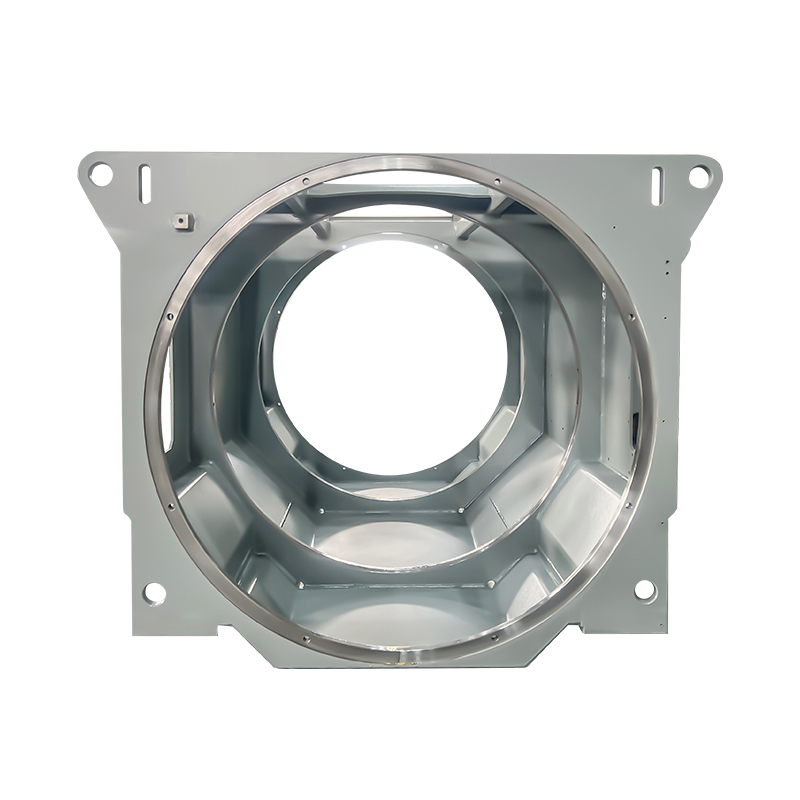
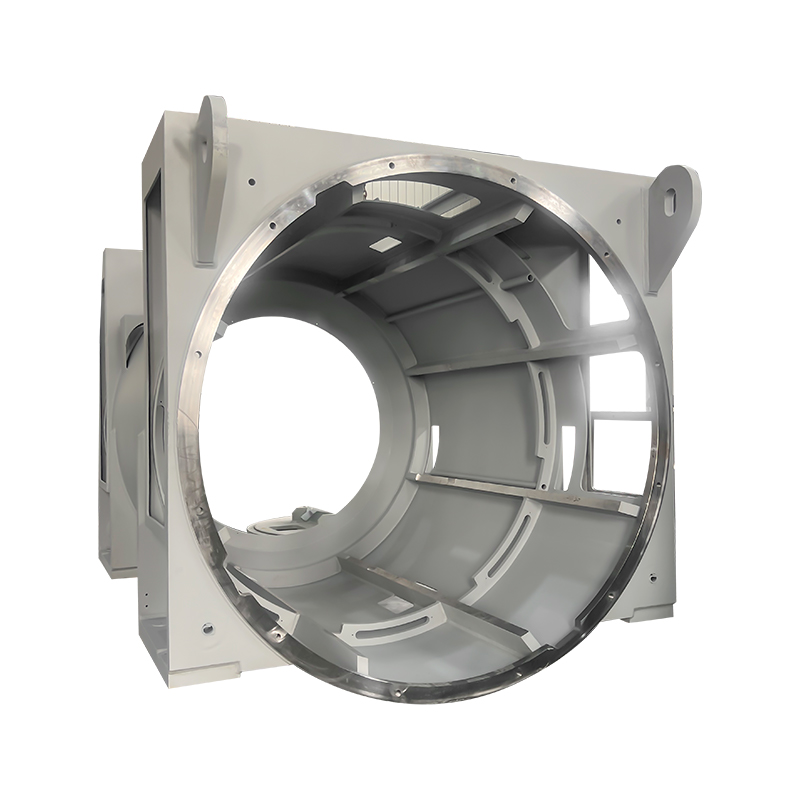
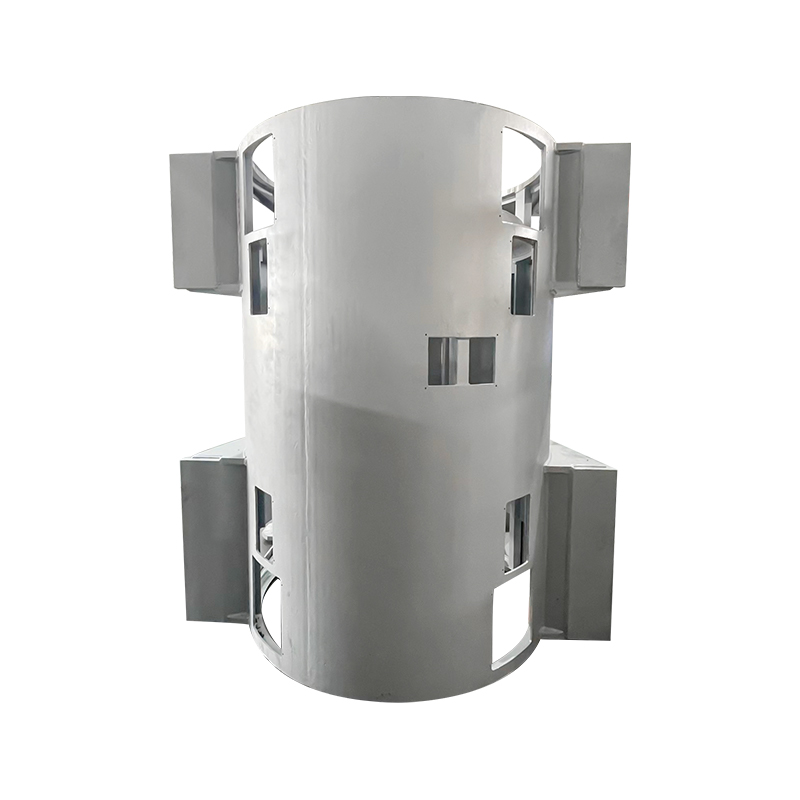
Varje arbetsuppgift ställer olika krav på huset. En pumpmotor för allmänt bruk behöver inte mycket mer än ett styvt fotfäste och en ren kylbana. En vindkraftsgeneratorbas, en högspänningsindustrimaskin eller en vattenkyld marin enhet behöver en svetsad lådram med kontrollerad distorsion efter svetsning, definierat korrosionsskydd och ett kylarrangemang som överlever saltstänk eller kontinuerlig dellastdrift. Det är tillverkningsproblem innan de är elektriska.
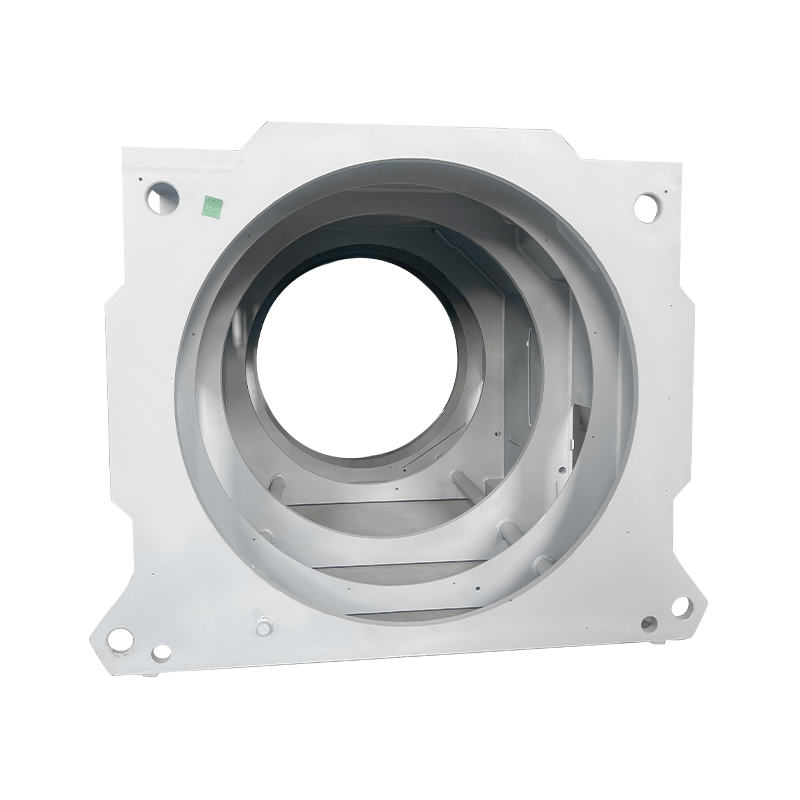 Industriell svetsad motorbas av lådtyp I. Grundkoncept och positionering Visa produkt →
Urvalssekvens och återbetalning
Att arbeta igenom dessa steg i ordning förhindrar det dyraste misstaget vid motoranskaffning, som är att köpa en högre effektivitetsklass än vad tullen någonsin kan återvinna.
Steg 1: Definiera plikten
Kontinuerlig eller intermittent, belastningsmomentkurva, starter per timme, omgivningstemperatur, höjd och om en VFD kommer att styra hastigheten.
Steg 2: Storlek på ramen
Matcha nominellt vridmoment till den drivna lasten med en arbetsmarginal på 15 till 25 procent. Överdimensionering för säkerhet kostar effektfaktor vid dellast och köper sällan tillförlitlighet.
Steg 3: Ställ in effektivitetsklassen
IE3 är baslinjen på de flesta marknader. IE4 tjänar sin premie över ungefär 4 000 drifttimmar per år.
Steg 4: Ange kärnan
Lamineringsgrad, plåttjocklek, staplingsmetod och stapellängd. Det är här som ett effektivitetsanspråk antingen stöds eller tyst överges.
Steg 5: Bekräfta inneslutning och kylning
IP-klassning, kylmetod, korrosionsklass för marin eller offshore-drift, och om ramen kan repareras istället för att bytas ut.
Återbetalningskontroll: en 75 kW fyrpolig motor som går 6 000 timmar per år till 0,12 USD per kWh drar cirka 473 700 kWh vid 95,0 procents verkningsgrad. Att flytta till 95,4 procent sparar ungefär 2 000 kWh, cirka 240 USD per år. Att flytta till 96,0 procent sparar cirka 4 900 kWh, eller 590 USD per år, som normalt återbetalas inom tre till fem år med kontinuerlig tjänst. På en tvåskiftstjänst kan samma uppgradering ta ett decennium, och en bättre kärna i en IE3-ram är vanligtvis smartare utgifter.
Underhålls- och efterlevnadspunkter som granskas
Effektivitetsstandarder, vibrationsgränser och svetskvalitetssystem är de tre områden där pappersarbete och hårdvara måste överensstämma.
- Effektivitet och klassificering: IEC 60034-30-1 definierar IE-klasserna och IEC 60034-1 anger klassificeringsgrunden. Klass F-isolering med en klass B-temperaturhöjning är fortfarande ett vanligt sätt att köpa termisk marginal.
- Vibration: ISO 20816-1 ersätter de äldre ISO 10816-gränserna för acceptanstestning. Zon A och B gränser är referensen vid driftsättning.
- Axelströmmar vid VFD-drift: ett isolerat lager i den icke-drivna änden plus en axeljordningsring förhindrar räfflor som förstör lagren inom ett år på stora drev.
- Isolationsresistans: IEEE 43-vägledning ställer in minimum vid en megaohm plus en megaohm per kV märkspänning, korrigerad till 40 grader Celsius.
- Svetsade ramar och strukturer: ISO 3834 svetskvalitetskrav, kombinerat med ISO 9001, IATF 16949 för fordons- och dragkraftsförsörjning, och ISO 14001, täcker den dokumentation som köpare nu begär med offerter.
- Korrosionsskydd: marina och offshore-hus lever eller dör av beläggningsspecifikationer och ytbehandling, inte av färgmärke.
Ett enkelt trendprogram fångar det mesta av detta tidigt: kvartalsvisa vibrationsavläsningar, årlig termografi, isolationsmotstånd vid varje avstängning och motorströmsignaturanalys på alla enheter som inte kan kopplas offline.
Den praktiska slutsatsen är att en trefasmotor är ett system, och de delar som slits, svider, överhettar eller slösar energi är mekaniska och metallurgiska: kärnan, ramen, luftgapet, lagren och kylbanan. Köpare som anger lamineringsgrad, plåttjocklek, staplingsmetod och ramkonstruktion vid sidan av den elektriska klassificeringen får en maskin vars märkskyltseffektivitet överlever kontakt med fabriksgolvet.
Den kedjan från kiselstål till stansade lamineringar, färdiga kärnor och svetsade ramar är precis vad vår tillverkningskapacitet är organiserade runt, med prototyper på provnivå för nya konstruktioner och volymförsörjning för etablerade program.
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade med *
 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Upphovsrätt © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Tillverkare av stator- och rotorkärnor
