 sv
En konsekvent polmotor har två hastigheter: lindningstyper, kärndesign, val
Två 22 kW fläktmotorer, samma ramstorlek, samma tillverkare, samma driftcykel: en märkskylt visar 1 800 rpm, den andra visar 1 800/900 rpm. Den andra är en enkellindad konsekvent polmaskin, och varje skillnad mellan de två sitter inuti statorlamineringsstapeln och uttagslådan.
När någon frågar vad en konsekvent polmotor har, börjar svaret med två hastigheter från en lindning, ungefär hälften av spolgrupperna av en jämförbar konventionell lindning, och en uppsättning avlindade poler som bär flöde utan att bära koppar. Den mindre bekväma hälften av svaret är en tillplattad luftgapflödesvågform, mer harmonisk förlust i kärnan och mindre kylning vid låg hastighet. Dessa tre artiklar bestäms lika mycket av lamineringsleverantören som av motorkonstruktören.
Det korta svaret, i vanliga siffror
En konsekvent polmotor har följande egenskaper, och var och en har en direkt konsekvens för stator- och rotorkärnorna som en köpare måste specificera.
- Två hastigheter från en lindning. Det vanliga förhållandet är 2:1, alltså 1 800/900 rpm vid 60 Hz och 1 500/750 rpm vid 50 Hz.
- Sex spolgrupper istället för tolv i en trefas, fyrpolig ram.
- Avlindade stolpar. Endast hälften av polerna bär spolar, och de återstående polerna tar sin polaritet från järnvägen, vilket är där termen konsekvent kommer ifrån.
- Mindre koppar och kortare ändlindningar, eftersom både antal spolgrupper och anslutningar mellan grupper faller.
- En tillplattad flödesvågform. De avlindade polerna uppvisar en annan effektiv luftgappermeans, så det harmoniska innehållet ökar.
- En kylstraff vid låg hastighet. En axelmonterad fläkt på halvfart flyttar mycket mindre än halva luften den rör sig med full hastighet.
För ett inköps- eller ingenjörsteam som specificerar kärnor är de avlindade polerna och flödesvågformen viktigast. En konsekvent polstator är inte en vanlig fyrpolig stator med en annan märkskylt; dess kugg- och oksektioner drivs av låghastighetsanslutningen.
Hur en lindning producerar två polnummer
En konventionell trefas fyrpolig koncentrisk lindning behöver tolv spolgrupper: fyra poler multiplicerat med tre faser. En påföljande pollindning i samma stator använder sex. Varje grupp är ansluten så att flöde som lämnar en lindad stolpe går tillbaka genom en stolpe som inte bär någon egen spole. Eftersom den avlindade stolpen matas av samma järnväg, tar den motsatt polaritet till sina grannar och fungerar precis som en lindad stolpe med motsatt tecken.
Anslut den lindningen åt ett håll och maskinen går som fyra poler. Återanslut den och samma koppar beter sig som åtta effektiva poler. Synkronhastighet följer polantalet, så en 60 Hz maskin ger 1 800 rpm och 900 rpm. Med slirning lägger sig en laddad ekorrburmotor vanligtvis nära 1 750 rpm och 875 rpm.
Färre spolgrupper
Sex grupper istället för tolv innebär mindre koppar, kortare ändvarv, färre leder och kortare axiell konstruktion. Både lindningsverktyg och spolinsättningstiden minskar, vilket är anledningen till att konstruktionen överlever i kostnadskänslig volymproduktion.
Högre harmonisk förlust
Luftgapets flödesvågform är plattare i den efterföljande polanslutningen. Extra tredje och femte övertonsinnehåll höjer kärnförluster och hörbart brus, vilket är exakt den regim där ett icke-orienterat kiselstål med låg förlust av högre kvalitet betalar tillbaka sin extra kostnad.
Kylning på halv hastighet
En axelmonterad fläkt tappar luftflödet mycket snabbare än den tappar hastighet. Vridmoment vid 900 rpm är ofta acceptabelt; temperaturökning ofta inte, och det gapet hittas vanligtvis på testbänken snarare än i designgranskningen.
AC-induktionsmaskiner byggda på denna princip förlitar sig på en stator- och rotorkärnsats som redan har dimensionerats för båda anslutningarna, vilket är den punkt där komponentförsörjning och motordesign möts.
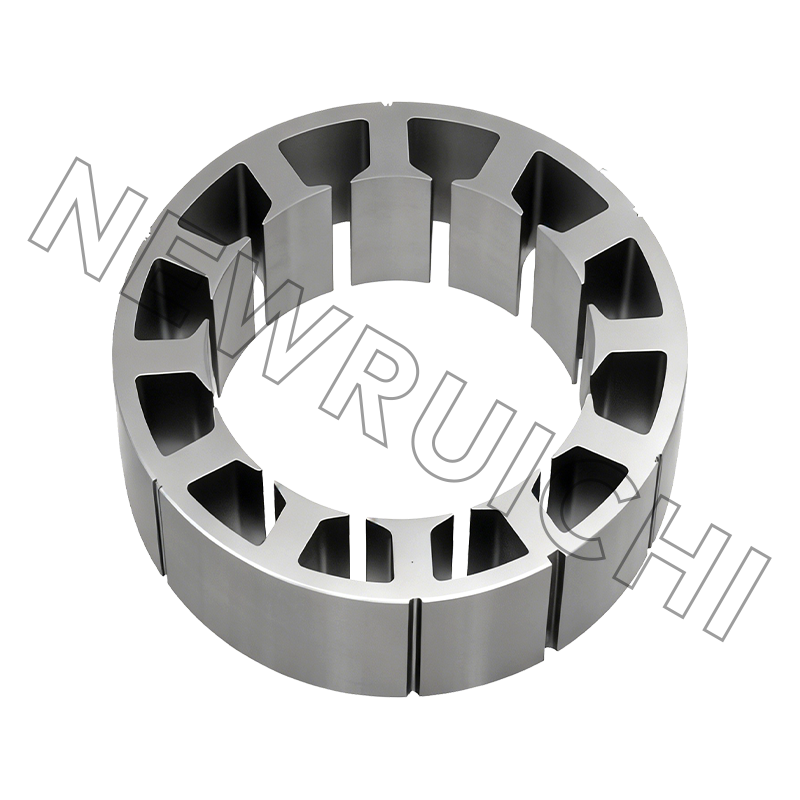
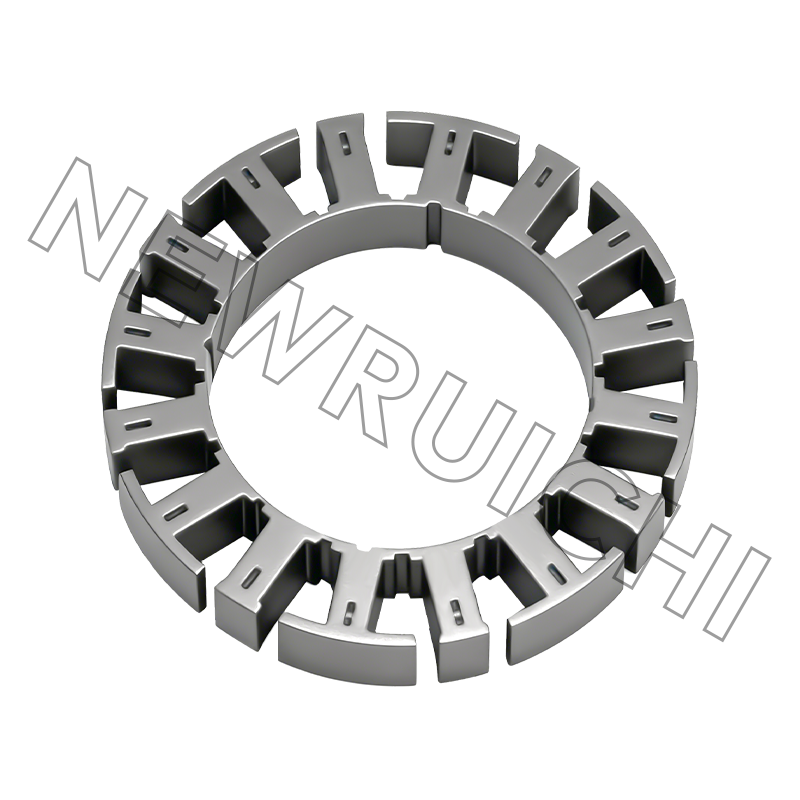
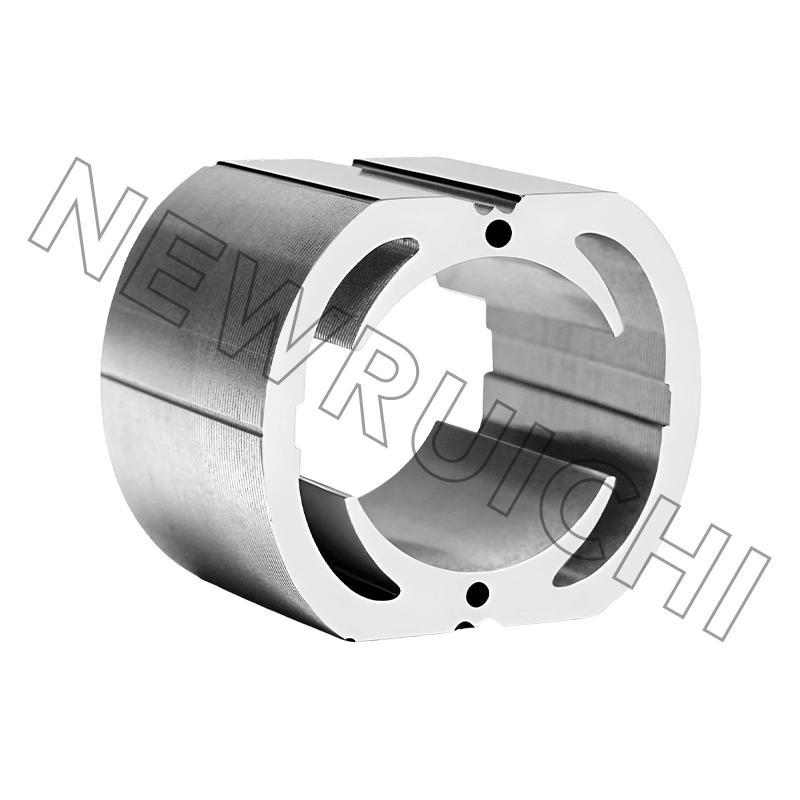
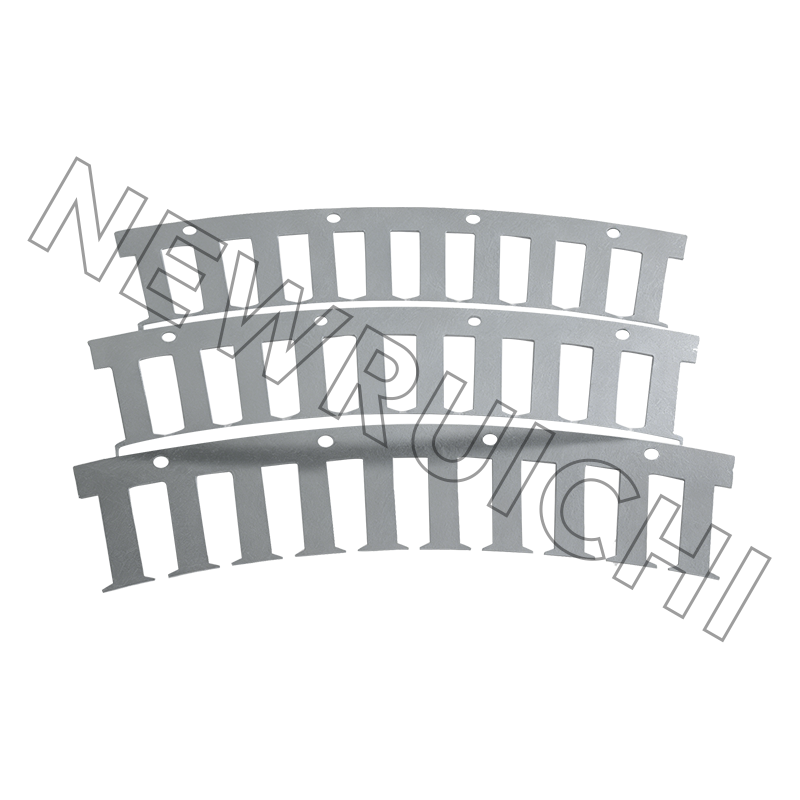 AC-motorstator och rotorkärna Högprecisions staplade stator- och rotorkärnor för AC-motorer, relevant när man jämför konventionella och konsekventa polarrangemang i samma ram. Visa produkt →
Påföljande pol kontra konventionell lindning
Jämförelsen nedan är gjord för samma 60 Hz statorram som körs antingen som en konventionell fyrpolig enkelhastighetsmotor eller med en åtföljande pollindning.
Måtten som bara dyker upp efter den första prototypen
Designrecensioner tenderar att fokusera på nominell hastighet och vridmoment. Tabellen nedan jämför samma statorram i den efterföljande polanslutningen med den konventionella fyrpoliga anslutningen, indexerad till 100 för det konventionella fallet. Dessa är typiska prototyp- och testbänkobservationer snarare än ett enda databladsvärde, så behandla dem som intervall.
De två höga stängerna är de som genererar redesignarbete. Vibrationer och buller ökar eftersom den avlindade polen ändrar kraftfördelningen runt luftgapet, och harmonisk kärnförlust ökar eftersom flödesvågformen inte längre är nära sinusformad. Båda effekterna driver designers mot tunnare lamineringar, kiselstål med lägre förlust, sammankopplade snarare än svetsade staplar och i många fall en sned rötor. För en närmare titt på hur staplingsmetoden ändrar kärnförlust, kan denna jämförelse av interlock laminerade kärnor täcker de praktiska avvägningarna.
Där påföljande polmaskiner faktiskt körs
Tvåhastighetsdrift lönar sig varhelst en last körs med full efterfrågan under en del av dagen och med dellast för resten. Fördelningen nedan återspeglar applikationsmixen i industriella fläkt-, pump- och kompressorarbeten.
Den röda tråden är en kvadratisk belastning. Fläkt- och pumpeffekten faller ungefär med hastighetskuben, så en maskin som körs på halvfart behöver ungefär en åttondel av axeleffekten vid full hastighet. En konsekvent polmotor fångar en del av den besparingen utan att driva elektronik alls, vilket är anledningen till att konstruktionen överlever i kostnadskänsliga, högbelastningsapplikationer även om frekvensomriktare nu täcker de flesta andra fall.
Den andra innebörden: Konsekventa rotorer med permanent magnet för pol
Samma term beskriver en helt annan konstruktion på rotorsidan. I en konsekvent pol permanent magnetmaskin monteras eller inbäddas magneter med en enda polaritet, och järnpolerna mellan dem magnetiseras av de intilliggande magneterna till motsatt polaritet. Hälften av polerna är magneter, den andra hälften är järn.
För en köpare är konsekvenserna både kommersiella och mekaniska.
- Magnetmassan sjunker avsevärt per polpar, och magneter är den dominerande kostnadsposten i traktions-, servo- och apparatmotorer.
- Rotorn blir framträdande, så reluktansmoment ökar magnetens vridmoment och hastighetsintervallet med konstant effekt vidgas, vilket hjälper till vid fältförsvagande drift.
- Flödesbanan är asymmetrisk, vilket ökar vridmomentrippeln, obalanserad magnetisk dragkraft och rotorns harmoniska förlust.
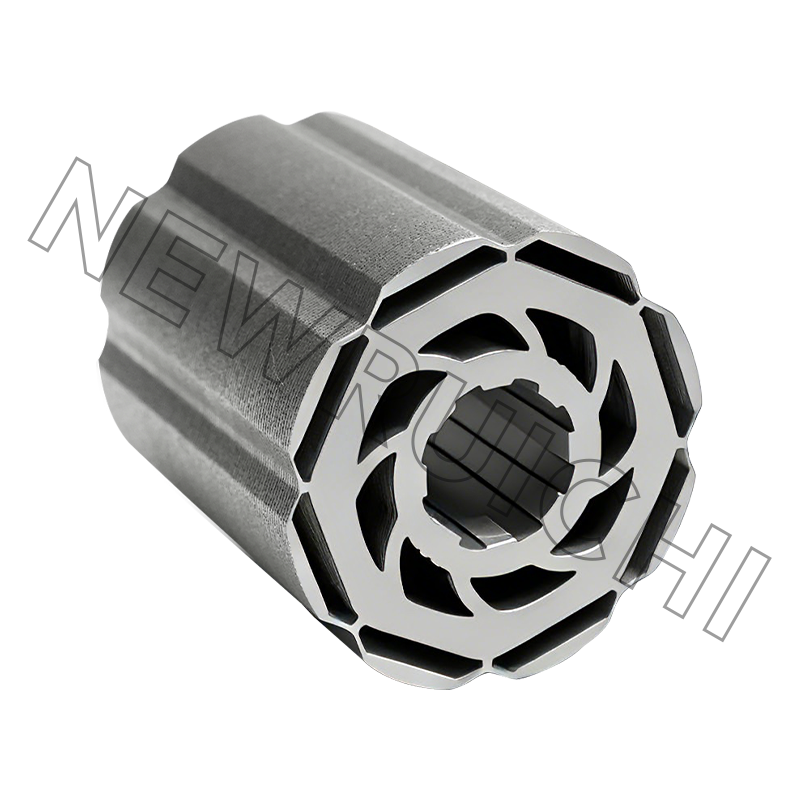
- Rotorlamineringsgeometrin blir kritisk: polbågar, flödesbarriärer och brotjocklek måste stämmas ihop.
Den sista punkten är en tillverkningsfråga, inte bara en simuleringsfråga. Rotorstaplar av denna typ är vanligtvis sammankopplade snarare än svetsade, eftersom svetsning kortsluter laminat längs stapeln och lägger till kärnförluster exakt där övertonsförlusten redan är hög.
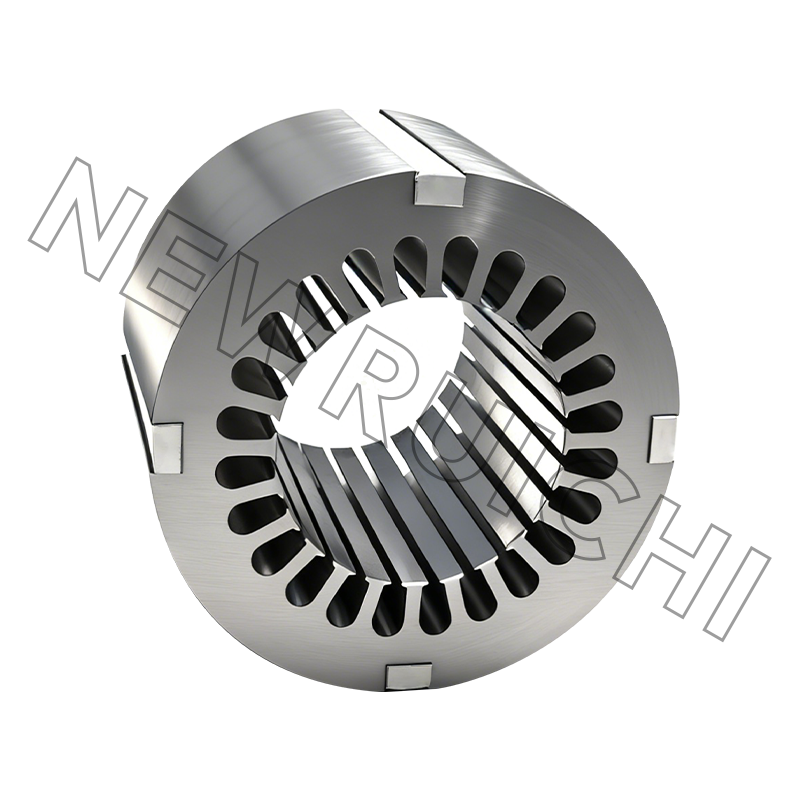
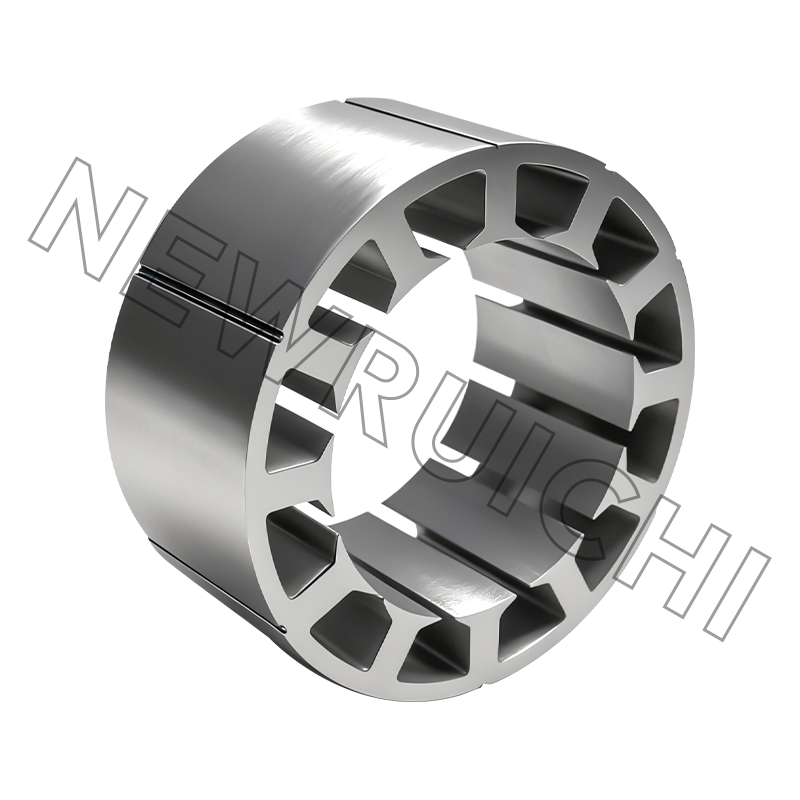
 Interlock laminerad kärna för svetsfria motorstaplar Färdig sammankopplad motorkärnaenhet med svetsfri, limfri konstruktion, relevant för tvåhastighets rotorstaplar där svetsförluster och tillverkningskontroll är problem. Visa produkt →
Specificering av kärnor för en tvåhastighetsmaskin: en fungerande sekvens
- Fixa hastighetsparet och plikten först. Bekräfta om den låga hastigheten är kontinuerlig eller endast används för start, positionering eller nattdrift. Ett 2:1-förhållande är standard, men andra förhållande är möjliga till priset av lindningskomplexitet.
- Dimensionera den magnetiska kretsen för det värsta flödesförhållandet. De avlindade poltänderna och oket bakom dem bär koncentrerat flöde, så kontrollera flödestätheten i låghastighetsanslutningen snarare än endast vid nominell hög hastighet.
- Kontrollera kylningen igen vid låg hastighet. Om fläkten är schaktmonterad, planera för forcerad ventilation, en större fläkt eller en lägre temperaturstegringsklass. Detta beslut förändrar ofta ramen och huset.
- Välj staplingsmetoden medvetet. Interlocking är snabb och formstabil i volym; adhesiv bindning ger den lägsta kärnförlusten; laser- eller TIG-svetsverktyg snabbt men skapar kortslutningar mellan laminering som kostar förlust. Tvåväxlade maskiner med högt övertonsinnehåll känner den här straffen hårdare än maskiner med en hastighet.
- Validera med laserskurna prover innan du bestämmer dig för hårda verktyg. Provlamineringar låter teamet mäta tomgångsström, temperaturökning och brus på den verkliga anslutningen.
- Lås dokumentationen. Kom överens om lamineringstjocklek, kiselstålkvalitet, staplingsmetod, gradgränser och inspektionsprotokoll före den första produktionsordern.
En leverantör som kontrollerar både inmatningen av kiselstål och den färdiga stapeln tar bort ett av de vanliga fellägena, vilket är en bra anledning att granska tillverkningskedja innan du lägger en kärnorder med två hastigheter.
Underhåll och efterlevnadsdetaljer som förbises
- Terminalidentifiering. En påföljande pollindning landar vanligtvis på sex avledningar. Återterminering av en reparerad motor på fel anslutning ger en maskin som går, men med fel hastighet och med för hög ström.
- Kontaktorer och omkoppling. Hastighetsändring görs mekaniskt, inte elektroniskt. Gropiga kontakter och lösa länkar är vanliga orsaker till att en motor vägrar att nå den låga hastigheten.
- Temperatur vid låg hastighet. Verifiera det efter eventuell bakåtspolning. Om en verkstad monterar en generisk axelfläkt försvinner låghastighetsmarginalen.
- Isolerings- och temperaturhöjningsgränser. Kontrollera mot IEC 60034-1 eller NEMA MG 1 och bekräfta isoleringsklassen som verkstaden faktiskt använde i stället för klassen på den ursprungliga namnskylten.
- Materialklass efter en ombyggnad. I en tvåväxlad maskin gör harmonisk förlust kiselstålkvaliteten mer inflytelserik än den är i en enkelhastighetsmotor, så att ersätta en lägre kvalitet för att spara kostnader dyker vanligtvis upp som värme.
På utbudssidan, be om dokumenterade kvalitetssystem snarare än certifikat i en broschyr: ISO 9001 som baslinje, IATF 16949 där motorn hamnar i ett fordon, ISO 14001 för miljööverensstämmelse och ISO 3834 för svetsade ramar såsom maskinbaser av lådtyp. Dessa dokument är det som gör att en kärnorder med två hastigheter kan granskas från kiselstålspole till färdig stack, inklusive råmaterialsidan som högkvalitativt icke-orienterat kiselstål i spole-, band- eller plåtform.
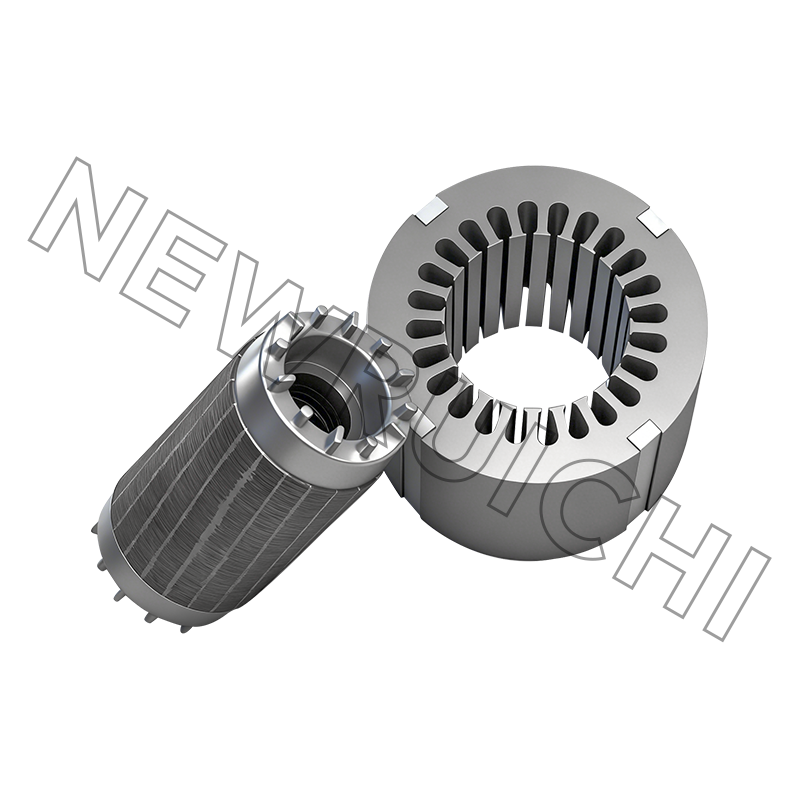
 Silikonstålrulle, -remsor och -plåt Kvalitetskontrollerat kiselstål i rull-, band- och plåtform för motorkärnor och precisionsstansning, relevant vid specificering av lamineringsmaterial och leveransdokumentation. Visa produkt →
En konsekvent polmotor har två hastigheter från en lindning, sex spolgrupper istället för tolv, avlindade poler som bär flöde men ingen koppar, och en flödesvågform som är hårdare på kärnan än en konventionell lindning. Dessa fakta förvandlas till kostnader och risker vid lamineringsstadiet, eftersom stålkvalitet, lamineringstjocklek, staplingsmetod och stapellängd alla måste väljas för låghastighetsanslutningen och inte bara för namnskyltens hastighet.
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade med *
 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Upphovsrätt © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Tillverkare av stator- och rotorkärnor
