 sv
Armatur DC-motorstyrning: val av laminering, lindningar och kärnmontering
En omvandlarlinje driver tre 24 V permanentmagnet DC-växelmotorer vid 1 800 rpm. Vid ungefär 4 500 drifttimmar börjar en enhet att gnista synligt vid borstlådorna och tappar cirka 6 % av sin hastighet under samma belastning. Lindningarna testar rena. Felet sitter i ankaret: en räfflad kommutator, en rotorstapel som har gått några hundradels millimeter excentrisk sedan en ombyggnad och borstar strö på knappt 60 % av ansiktet.
Slutsatsen först: ankaret är den roterande lindningsenheten som leder ström, skär av fältflödet och producerar vridmoment. Kommutatorn och borstarna är det som gör att strömmen flyter i rätt riktning när rotorn svänger. I en DC-maskin bedöms dessa delar tillsammans, inte en i taget. En lamineringsstapel som hålls till snäva grad- och koncentricitetsgränser är lite värd om kommutatorn är orund, och en perfekt kommutator kan inte rädda en stapel full av interlaminära shorts.
Vad som följer är en praktisk bild av ankarsidan av en DC-motor: magnetkretsen, lindningen, kommuteringsgränsen och hur kärnan faktiskt köps, från provlaminering till serieleverans.
Hur ankaret producerar vridmoment och var kommutationen biter
Två relationer förklarar de flesta bänkmätningar på en borstad DC-motor, och båda pekar rakt tillbaka till ankaret.
- Vridmoment: T ≈ k · Φ · Ia, fältflöde multiplicerat med ankarström.
- Bakre EMF: E ≈ k · Φ · ω, som stiger med hastigheten och ställer in löpströmmen vid en given matningsspänning.
- Aktuell väg: matning, borste, kommutatorsegment, ankarspole, returborste.
- Kommutering: kommutatorn vänder spolströmmen när varje spole korsar den magnetiska nollan, så spolströmmen växlar trots att matningen är DC.
- Armaturreaktion: ankarets egen magnetomotoriska kraft lutar och försvagar huvudfältet och förskjuter den neutrala axeln. Vid hög ström ser det ut som gnistor på den bakre borstkanten och en liten förlust av vridmoment per ampere.
Magnetisk krets
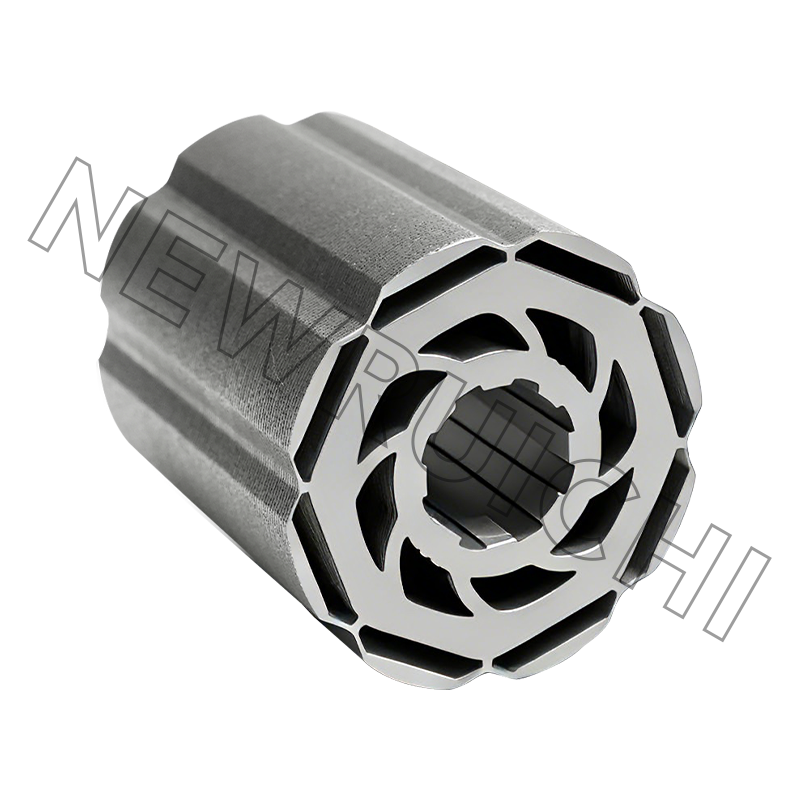
Rotor- och statorlaminering staplas av icke-orienterat elstål, normalt 0,35 mm eller 0,50 mm. Tunnare mätare trimmar virvelströmsförluster men sänker staplingsfaktorn och höjer kostnaden per kilogram, så det är sällan en gratis förbättring.
Slingrande
Kopparfyllning, trådmått och ändvarvslängd anger I²R-förlusten. Isoleringsklass F eller H anger hur mycket termisk marginal du får använda innan lindningen är den begränsande delen.
Kommutering
Borstkvalitet, fjädertryck, kommutatorexcentricitet och underskärningsdjup avgör gnistbildning. Runout över ungefär 0,02 mm visar sig vanligtvis som borstljud långt innan det visar sig som ett fel, varför felet ovan kunde spåras vid 4 500 timmar snarare än vid 500.
Armaturspänning eller fältkontroll: Bestäm innan du köper
Hastighetsintervallet är ett kontrollbeslut, men det begränsar ankardesignen. Armaturspänningskontroll, som används under bashastigheten, levererar ungefär konstant vridmoment och bred nedsänkning - det vanliga valet för transportörer, matarrullar och positioneringsaxlar. Fältförsvagning, som används över bashastigheten, levererar ungefär konstant effekt, men kommuteringsmarginalen sjunker när flödet sjunker och fälttillförseln måste förbli stabil under belastning.
PWM-enheter på 20 kHz och högre håller strömrippeln, och den extra armaturuppvärmningen som följer med den, liten; under det, kontrollera borst- och kärnförluster vid den faktiska bärfrekvensen istället för att anta att databladsnumret gäller. Serielindade motorer kan inte fältförsvagas på samma sätt, eftersom fält och armatur delar samma ström. Använd serieklassade frekvensomriktare eller motståndskontroll och acceptera att hastighetsregleringen blir mjukare.
Tre sätt att bygga rotorstapeln och vad var och en kostar
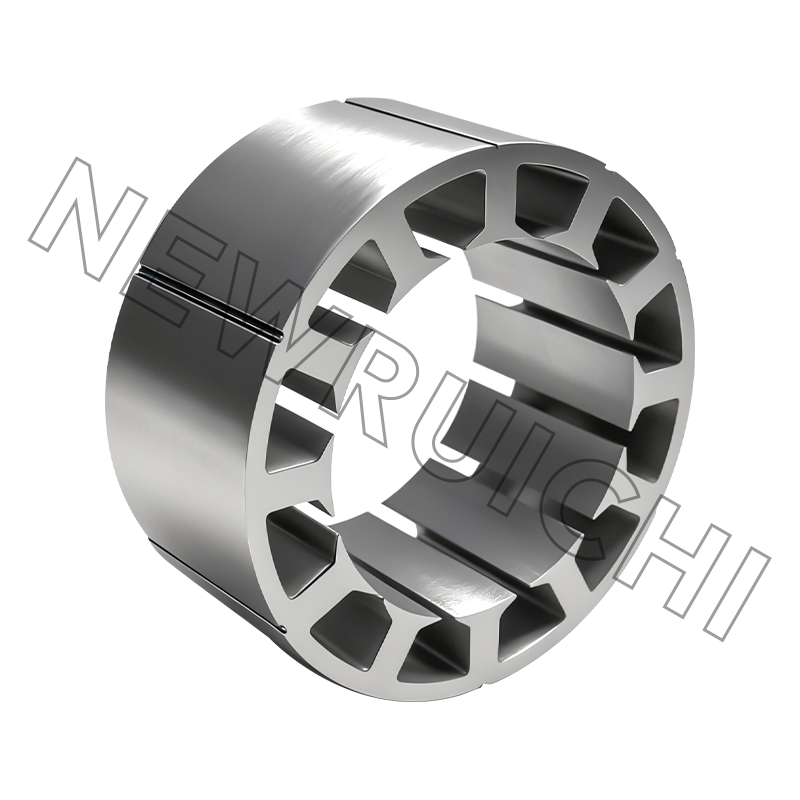
Avvägningen är inte abstrakt. En förreglad stapel sparar verktygspengar, men skårorna skapar lokal mättnad och metall-till-metall-kontakt. En limbunden stapel håller isoleringsbeläggningen intakt och mäter vanligtvis den lägsta kärnförlusten, till priset av fixturer och härdningstid. Svetsade staplar sitter emellan och väljs när den mekaniska integriteten hos en lång stapel betyder mer än ett par watt. Där förreglingsgeometri är den avgörande faktorn, beteendet hos sammankopplade laminerade kärnor i precisionsmontage är värt att granska innan ritningen fryses.
Om designen fortfarande är öppen är det snabbaste sättet att jämföra stackbyggen att köpa rotor- och statorlamineringar till ritning innan man bestämmer sig för en stans.
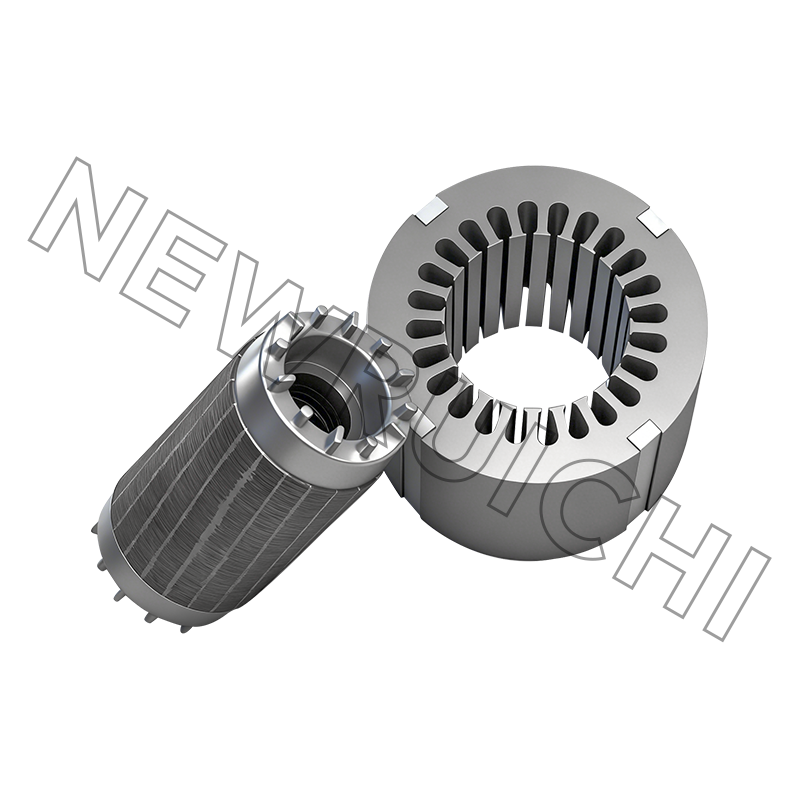
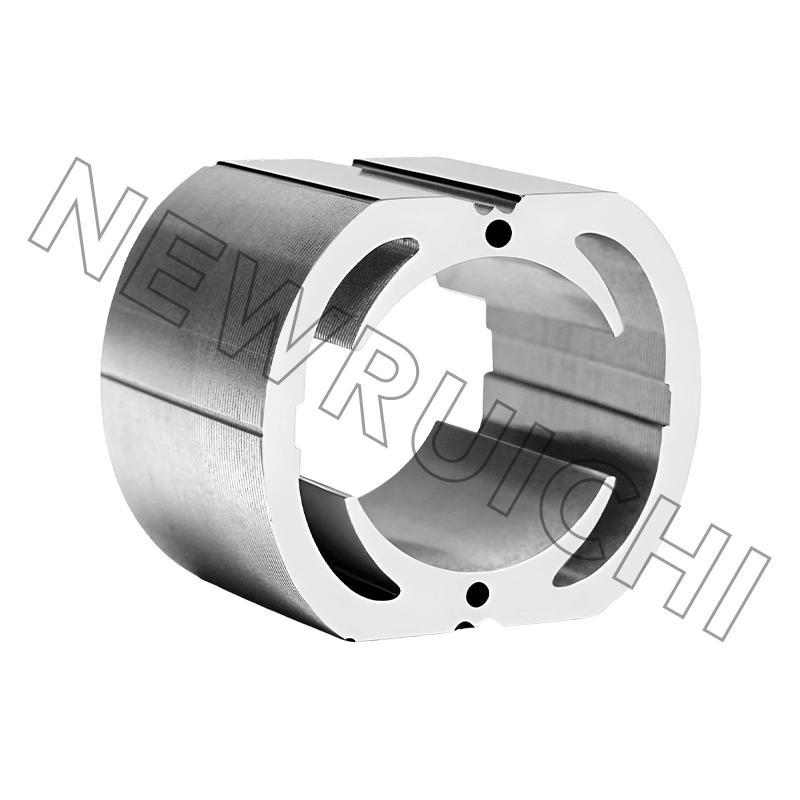
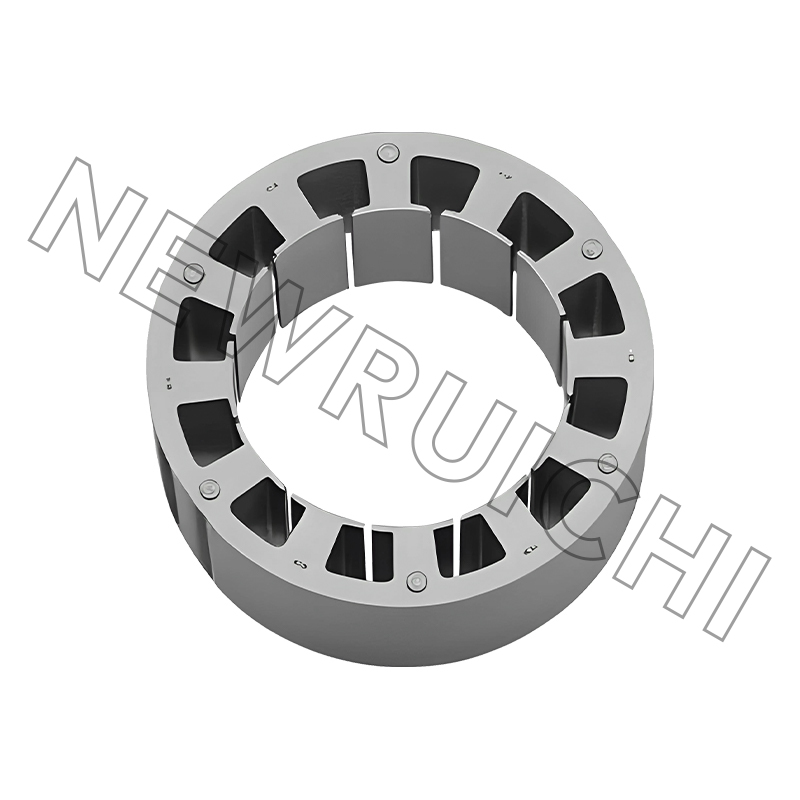 DC-motorstator och rotorlaminering Skräddarsydda stator- och rotorlamineringar stödjer stapeljämförelser i konstruktionsstadiet innan verktygsinsatser, vilket hjälper till att utvärdera magnetisk förlust och monteringspassning. Visa produkt →
Förluster du inte hittar på databladet
Ett datablad ger en effektivitetssiffra vid en driftpunkt. Fördelningen mellan förlustmekanismer är det som avgör om ankaret går varmt vid halv belastning eller överhettas vid 80 % av klassificeringen.
Indikativ split i en liten borstad DC-motor vid märklast; faktiska andelar skiftar med flödestäthet, hastighet och borstkvalitet.
Kopparförluster skalar med strömkvadrat, så en 10 % överbelastning tillför ungefär 21 % mer värme i lindningen. Det är därför som borst- och lindningsfel uppstår sällan vid den ström som är tryckt på etiketten. Kärnförlusten fixeras av flödestäthet, stålmått och antalet interlaminära kortslutningar, vilket innebär att en stapel med repad beläggning värms upp även utan belastning - en användbar diagnostik när en monterad motor går på tomgång.
Där Brushed DC Armatures fortfarande vinner
Brushed DC är inte arv överallt. Den håller där en tvåtrådsanslutning, högt startmoment och en billig drivning uppväger periodiskt borstunderhåll.
Indikativ uppdelning av typisk efterfrågan på borstad DC-armatur, inte en marknadsstudie.
Varje segment belastar ankaret olika. Bilhjälpmedel straffar termisk cykling och vibrationer, medicinska enheter och mobilitetsenheter straffar akustiskt brus och kommutatorfilmstabilitet, och elverktyg straffar toppström. En stack som passar en passar sällan alla tre utan ändringar av stålkvalitet eller byggmetod.
Köpa kärnan: toleranser, tester och riskerna du bär
| Karakteristiskt | Typiskt krav | Varför det spelar roll |
|---|---|---|
| Lamineringsgrad höjd | 0,05 mm eller mindre; 0,03 mm på täta staplar | Graderar korta intilliggande laminat och ökar kärnförlusten |
| Rotor OD och axelhål | Per ritning, vanligtvis ±0,05 mm | Ställer in luftgap och axelpassning; excentricitet visar sig som vibrationer |
| Stapellängd | Typiskt ±0,2 mm | Ändrar flöde och vridmoment konstant från enhet till enhet |
| Staplingsfaktor | 0,95 till 0,98 beroende på konstruktion | En lägre faktor betyder mer koppar för samma vridmoment |
| Interlaminär isolering | Inga synliga beläggningsskador | Repad beläggning skapar shorts och lokala hot spots |
| Skev vinkel | Per ritning, vanligtvis en lucka | Felaktig snedställning ökar kuggvridmomentet och hörbart ljud |
| Kommutatorns slut efter montering | 0,02 mm eller bättre | Styr gnistbildning och borstens livslängd direkt |
Där köprisken faktiskt ackumuleras är uppströms om ritningen. Fem misslyckanden står för de flesta av de tvister vi ser:
- Stålkvalitet ersätter en billigare icke-orienterad kvalitet med högre förlust.
- Svetsstänk eller återmonterade förreglingar som plattar till stapeln och kortsluter lamineringarna.
- Beläggningsskador från bulkhantering innan stapeln limmas.
- Materialet levereras ohärdat, vilket lyfter kärnförlusten utan att ändra en enda dimension.
- Partier blandade i en stack, visas som enhet-till-enhet-spridning i nuvarande dragning.
För volymprogram, köp av en färdig stapel istället för lösa ark flyttar dessa risker till leverantören och tar bort stapellängdsvariationen från din monteringslinje.
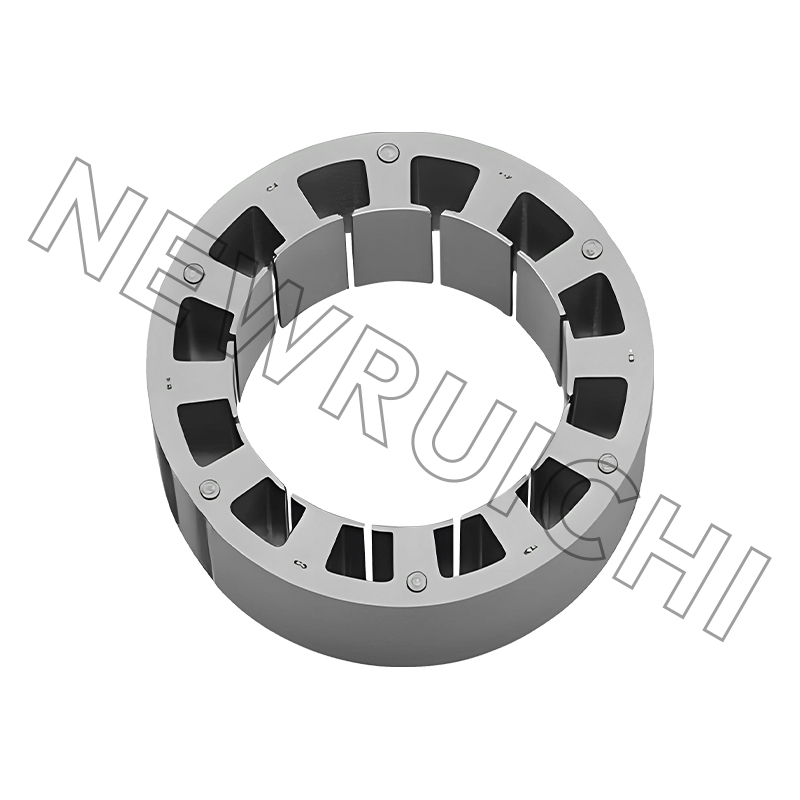 DC-motorstator och rotorkärnenheter Färdiga laminerade kärnenheter passar volymmotorprogram genom att flytta staplingsrisken till leverantören och minska stapellängdsvariationerna på löpande bandet. Visa produkt →
Från prov till serie: en sekvens som håller
1. Ritning och stålgranskning.
Bekräfta mått, gradering, beläggningsvikt och stapelbyggnad innan något material skärs.
2. Laserskurna prover.
Några hundra stycken, inga verktyg, levererade medan designen fortfarande rör sig.
3. Stapla och binda prov.
Mät uppnådd staplingsfaktor och stapellängd mot ritningen.
4. Passning, spinn och termisk test.
Luftspalt, utlopp, temperaturökning vid märklast och borstbeteende vid kommutatorn.
5. Volymverktyg.
Stämplingsform eller laserbatch, beroende på vad som stämmer överens med kvantiteten och förändringsrisken.
6. Första artikeln och dokumentationen.
Dimensionell rapport, materialcertifikat och PPAP där programmet är fordonsindustrin.
Prover skurna med laser låter dig också testa en förändring av stålkvalitet innan du bestämmer dig för en form. En 0,35 mm gradering som mäter lägre kärnförlust kan eller kanske inte motiverar den extra kostnaden per kilogram, och en stackprovning svarar på den frågan på en vecka snarare än en kvart.
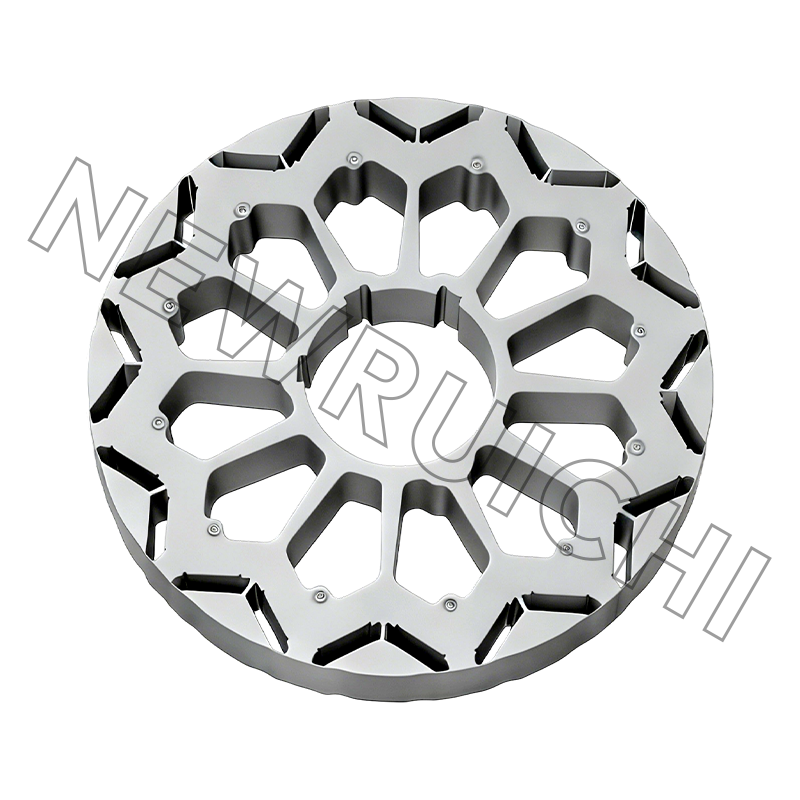
 Laserskurna stator- och rotorlamineringsprover Anpassade laserskurna lamineringsprover stödjer tidiga motordesignkontroller och stålkvalitetsförsök innan formåtagande och volymproduktion. Visa produkt →
Efter provstadiet är laminerings- och kärntillverkningsvägen – skärning av stål, stämpling eller laserskärning, glödgning där så anges, stapling med förregling, lim eller svetsning och slutlig inspektion – där leveransdatum vinner eller förloras. Det är värt att gå det flödet en gång med leverantören innan den första inköpsordern, inte efter.
Anmärkningar om underhåll och efterlevnad
- Inspektera borstarna vid halva förväntade livslängden, inte vid fel.
- En enhetlig chokladfärgad kommutatorfilm är hälsosamt; fläckig film pekar på kontaminering eller fel borstkvalitet.
- Håll fjädertrycket i specifikationen. Lågtryck glaserar kommutatorn, högtryck sliter snabbt på borstar.
- Rengör med ett lösningsmedel som är kompatibelt med lindningsisoleringen; koldamm leder.
- Förvara staplade kärnor torrt och inslagna, eftersom interlaminär rost beter sig precis som en elektrisk kortslutning.
På överensstämmelsesidan sitter motorkärnor för fordonsprogram i allmänhet i ett IATF 16949 kvalitetssystem, allmänna industrikärnor enligt ISO 9001, och svetsade ramar och baser enligt ISO 3834, med miljöledning enligt ISO 14001. Dessa certifikat spelar mindre roll som papper och mer som orsaken till att första artikeländringsrapporter kommer och certifikat för chanotifieringsmaterial.
Inget av detta gör ankaret komplicerat. Det gör det specifikt: stålkvalitet, stackbyggnad, gradgräns, kommutatoravbrott. Avgör de fyra och det 4 500 timmar långa gnistproblemet slutar vara ett mysterium.
Din e-postadress kommer inte att publiceras. Obligatoriska fält är markerade med *
 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Upphovsrätt © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Tillverkare av stator- och rotorkärnor
